أحدث الأخبار والمدونة
من منظور حركية انصهار البوليمر، يعمل النايلون كمادة لدنة حرارية هندسية شبه بلورية، حيث يتضمن انتقال انصهارها تحولات حادة في اللزوجة وظواهر التبلور. في ظل وقت إقامة ثابت في الفرن ونافذة درجة حرارة محددة، تمتص الجسيمات ذات الأقطار المختلفة الطاقة الحرارية بمعدلات مختلفة. تمتص الجسيمات الدقيقة الطاقة بسرعة، وتنصهر عند درجة حرارة أعلى من درجة حرارة التحول الطوري، مما يؤدي إلى بدء التدفق بشكل فوري تقريبًا؛ إلا أن الانصهار المبكر يُغير ديناميكيات التوتر السطحي الموضعي. أما الجسيمات الخشنة، فتمتص الحرارة بتأخير زمني، مما يتطلب فترة بقاء أطول لإزالة الحدود بين الجسيمات. إذا كان البروتوكول الحراري يُفضل الجسيمات الدقيقة، فإن لب الجسيمات الخشنة يبقى غير منصهر جزئيًا، تاركًا حدودًا فيزيائية بينية تعمل كمواقع لتركيز الإجهاد، مما يُقلل بشكل كبير من مقاومة الصدمات والالتصاق المتقاطع. في المقابل، إذا رُفعت درجة الحرارة لاستيعاب الأجزاء الخشنة، فإن الجسيمات الدقيقة التي تنصهر مبكرًا تُعاني من التدهور الحراري التأكسدي، مما يُسبب الهشاشة والاصفرار.في مجال ضمان الجودة الصناعية، يُعدّ رصد قيم D10 وD50 وD90، وحساب قيمة Span باستخدام قياس حيود الليزر، بروتوكولًا قياسيًا لهندسة طلاء مستقرة. وتشير التجارب العملية إلى أنه في التطبيقات الكهروستاتيكية التقليدية، يُحقق الحفاظ على قيمة D50 بين 35 و45 ميكرون، وقيمة D10 أعلى من 15 ميكرون، وقيمة D90 أقل من 70 ميكرون (بهدف الحصول على قيمة Span بين 1.2 و1.5) استجابة كهروديناميكية مثالية وتسوية جيدة للطبقة. أما في تطبيقات الطبقة المميعة، فإن الحفاظ على قيمة D50 بين 80 و120 ميكرون، مع الحدّ من الجسيمات الدقيقة التي يقل حجمها عن 30 ميكرون إلى أقل من 5%، يُحسّن من تعليق الغاز والتسوية الحرارية الذاتية. ويؤدي تخصيص معايير توزيع حجم الجسيمات (PSD) وفقًا لبروتوكولات التطبيقات الميكانيكية المحددة إلى التخلص من أكثر من 90% من عيوب الطلاء الناتجة عن المواد الخام، مع تحسين كفاءة النقل واستقرار إعادة التدوير بشكل كبير، مما يُخفض في النهاية تكاليف التصنيع التشغيلية.يُحوّل إتقان توزيع حجم الجسيمات طلاء النايلون من عملية تجريبية تعتمد على المحاولة والخطأ إلى هندسة معالجة دقيقة. يجب على موردي المواد ومصنّعي الطلاء الصناعي تجاوز تصنيفات درجات البوليمر القياسية أو الكثافة الظاهرية، ودمج مقاييس توزيع حجم الجسيمات في عمليات فحص استلام المواد الخام وأطر التحقق من الجودة. يُمكّن إنشاء قاعدة بيانات تحليلية مباشرة تربط مقاييس الحبيبات ببنية الطلاء في أرضية المصنع خطوط الإنتاج من الانتقال من استكشاف الأخطاء وإصلاحها بشكل تفاعلي إلى مراقبة الجودة التنبؤية، مما يضمن متانة عالية واتساقًا في الأداء. نايلون طبقات عازلة عبر بيئات صناعية صعبة.التعليمات1. ما هو الحد الأدنى لكمية الطلب؟بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار.بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن.2- حول العينة.العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن.3- حول الجودة.نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم.4- حول وقت التسليم.عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام.5- حول طريقة المعاملة والدفع.ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد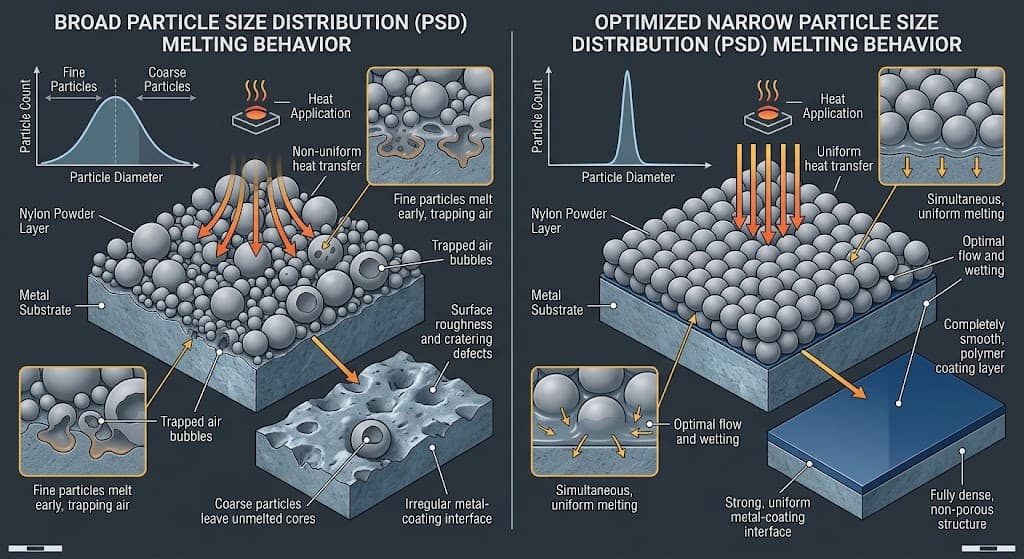
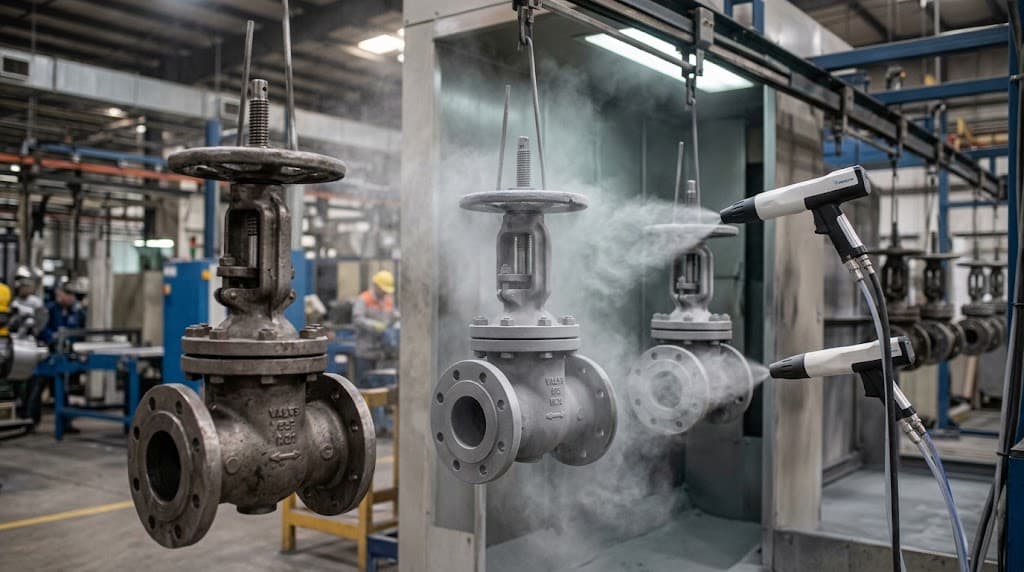
في التطبيق العملي للنايلون (PA11، PA12في عمليات رش المساحيق الكهروستاتيكي وطلاء الغمس في طبقة مميعة، تُعزى عيوب الطلاء مثل الثقوب الدقيقة، وقشرة البرتقال، وعدم انتظام السماكة، وترقق الحواف، في كثير من الأحيان إلى درجات حرارة الخبز أو المعالجة المسبقة للركيزة. ومع ذلك، يكشف التحليل الفني المتعمق لسيناريوهات المعالجة الصناعية أن العديد من تقلبات الجودة المستمرة تنبع مباشرة من توزيع حجم الجسيمات (PSD) لمسحوق المواد الخام. إن حجم الجسيمات ليس مقياسًا بسيطًا ومفردًا؛ فالسلوكيات الفيزيائية المتميزة للجسيمات الخشنة والدقيقة أثناء التمييع والنقل الكهروستاتيكي والانصهار الحراري تحدد بشكل مباشر الأداء النهائي للطلاء في مقاومة التآكل والقوة الميكانيكية وتضاريس السطح.أثناء عمليات الرش الكهروستاتيكي وعمليات الطبقة المميعة، تواجه جزيئات المسحوق قوى فيزيائية وديناميكيات نقل حرارة مختلفة بشكل أساسي. عندما تتحرك الجسيمات من مسدس الرش باتجاه قطعة العمل تحت تأثير مجال كهربائي، يتفاعل السحب الهوائي باستمرار مع القوة الكهروستاتيكية. تتميز الجسيمات الدقيقة (التي تُعرَّف عادةً بأنها تلك التي يقل حجمها عن 20 ميكرونًا) بكتلة ضئيلة ومساحة سطحية نوعية عالية للغاية، مما يجعلها عرضةً لاضطراب تدفق الهواء والتكتل. يؤدي هذا إلى تناثر الجسيمات عند فوهة المسدس. وبمجرد ترسبها، تحبس هذه التكتلات الهواء الذي يكافح للخروج أثناء عملية التصلب اللاحقة، مما ينتج عنه ثقوب دقيقة أو عيوب حفرية. في المقابل، تُظهر الجسيمات الخشنة (التي يزيد حجمها عن 80 أو 100 ميكرون) نقلًا سائلًا فائقًا، لكنها تفتقر إلى الالتصاق الكهروستاتيكي الكافي، مما يتسبب في انفصالها المبكر قبل دخول الفرن أو بطء عملية التسوية أثناء الصهر، وهو ما يظهر على شكل أنماط قشر البرتقال الحادة.تتطلب عملية طلاء الطبقة المميعة تحكماً دقيقاً في تعليق مصفوفة المسحوق. تعتمد حالة التمييع المثالية على نفاذية غاز منتظمة عبر فراغات الجسيمات. نسبة مفرطة من مسحوق ناعم يُسبب ذلك تكوّن قنوات أو غليان موضعي داخل طبقة المسحوق. عند غمر الأجزاء المعدنية المُسخّنة مسبقًا، تمتص مناطق موضعية تكتلات مسحوق غير مستوية، مما يؤدي إلى ارتفاعات موضعية في السُمك أو إجهادات حرارية داخلية. في المقابل، يؤدي التركيز العالي للجسيمات الخشنة إلى هبوط قاع طبقة المسحوق، مما يُنتج تدرجًا مميزًا حيث تُغطى الأجزاء السفلية بطبقة سميكة بينما تبقى الحواف العلوية رقيقة. بالتالي، يُوفر المدى النسبي للتوزيع (قيمة المدى) مؤشرًا أكثر موثوقية لتوافق خط الإنتاج من متوسط حجم الجسيمات (D50) وحده. توفر المساحيق ذات التوزيع الواسع مزايا من حيث التكلفة، لكن اختلاف معدل الانصهار بين الجزء الخشن والناعم يُخلّف فراغات بينية مخفية داخل الطبقة الواقية.التعليمات1. ما هو الحد الأدنى لكمية الطلب؟بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار.بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن.2- حول العينة.العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن.3- حول الجودة.نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم.4- حول وقت التسليم.عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام.5- حول طريقة المعاملة والدفع.ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد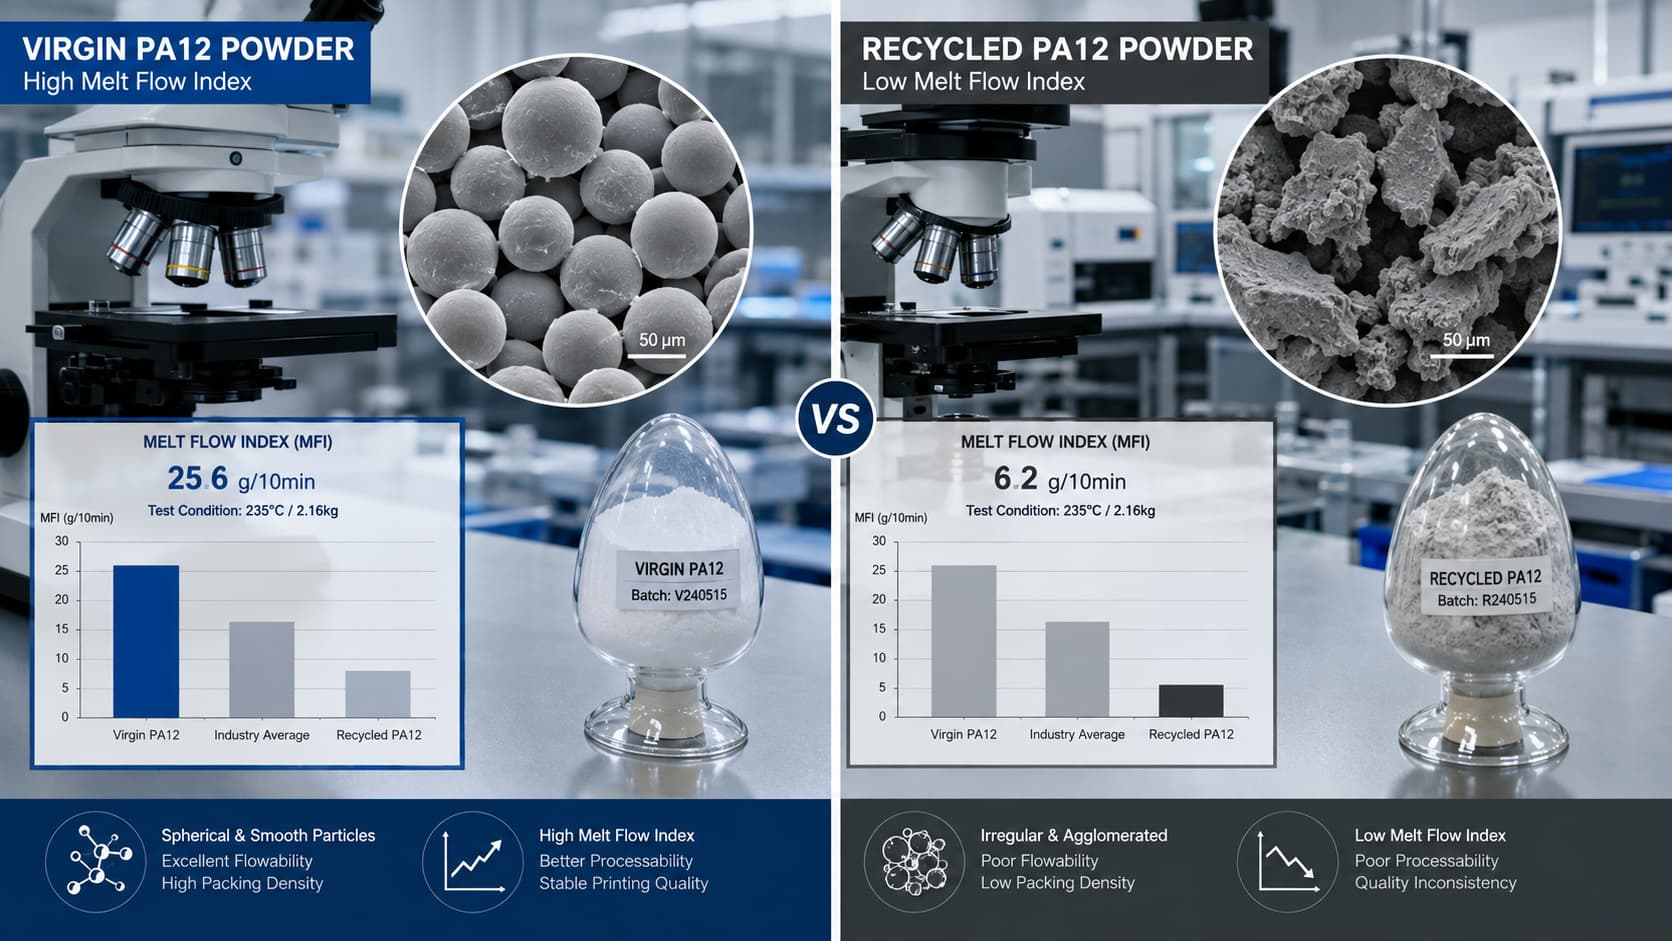
إلى جانب الخصائص الميكانيكية بعد التصنيع، فإن سلوك المعالجة الحرارية، واستقرار نافذة التلبيد، وإمكانية إعادة استخدام المسحوق تحدد اقتصاديات إنتاج كل جزء بالنسبة لمصنعي B2B. يتميز PA12 بنطاق معالجة حرارية واسع ومستقر، مما يوفر هامش درجة حرارة مريح بين نقطتي التبلور والانصهار.تعمل هذه الوسادة الحرارية على تقليل تراكم الإجهاد الداخلي، وتبسيط التحكم في التشوه، وإبطاء التدهور الحراري لكعكة المسحوق غير الملبدة. وتؤكد بيانات الإنتاج التجريبية ذلك. PA12 يمكن الحفاظ على معدلات التجديد عند 30% إلى 50%، مما يتيح نسب إعادة تدوير مسحوق قابلة للتنبؤ ويقلل تكاليف تجديد المواد الخام. في المقابل، يتميز PA11 بحركية تلبيد أضيق وحساسية حرارية أعلى؛ حيث يتدهور المسحوق غير المتلبد بشكل أسرع عند درجات حرارة مرتفعة لفترات طويلة. تتطلب إدارة PA11 نسب تجديد أعلى للمسحوق الخام (عادةً من 50% إلى 70%) لمنع عيوب السطح مثل ملمس قشر البرتقال أو التدهور الميكانيكي. يجب على فرق البحث والتطوير التي تقيّم اقتصاديات الوحدة دمج سلوك التدهور الحراري طويل الأجل ومعدلات الخردة في نماذج التكلفة الإجمالية للملكية بدلاً من الاعتماد فقط على أسعار وحدة المواد الخام.يتطلب تقييم موثوقية المكونات على المدى الطويل التحقق من التوافق الكيميائي ومقاومة السوائل في بيئات تشغيل قاسية، مثل حجرات محركات السيارات، وأنظمة السوائل في صناعة الطيران، أو مصانع المعالجة الكيميائية. وبفضل تركيبه الجزيئي، يوفر البولي أميد 11 خصائص عزل فائقة ونفاذية أقل تجاه وقود الهيدروكربونات وسوائل السيارات والزيوت الهيدروليكية والمذيبات القطبية مقارنةً بالبولي أميد 12، مما يدل على مقاومة فائقة لتشقق الإجهاد البيئي عند درجات حرارة مرتفعة. من ناحية أخرى، PA12 يُظهر مقاومة كيميائية فائقة ضد المحاليل القلوية القوية وتركيزات الأملاح المائية. ينبغي على فرق الهندسة إجراء اختبارات تقادم مُسرّعة على عينات اختبار قياسية من النوع 1A وفقًا لمعيار ISO 527-2 في ظل ظروف تشغيل مُحاكاة (مثل 85 درجة مئوية / 85% رطوبة نسبية لمدة 500 ساعة على الأقل) لتحديد كمية الاحتفاظ بقوة الخضوع ومنحنيات تدهور الصدمات. يُسهم وضع بروتوكولات التحقق التجريبية في بناء ثقة فنية حقيقية ويضمن الحفاظ على السلامة الهيكلية للأجزاء المستخدمة في نهاية عمرها الافتراضي طوال دورة حياتها المُصممة.التعليمات1. ما هو الحد الأدنى لكمية الطلب؟بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار.بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن.2- حول العينة.العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن.3- حول الجودة.نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم.4- حول وقت التسليم.عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام.5- حول طريقة المعاملة والدفع.ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد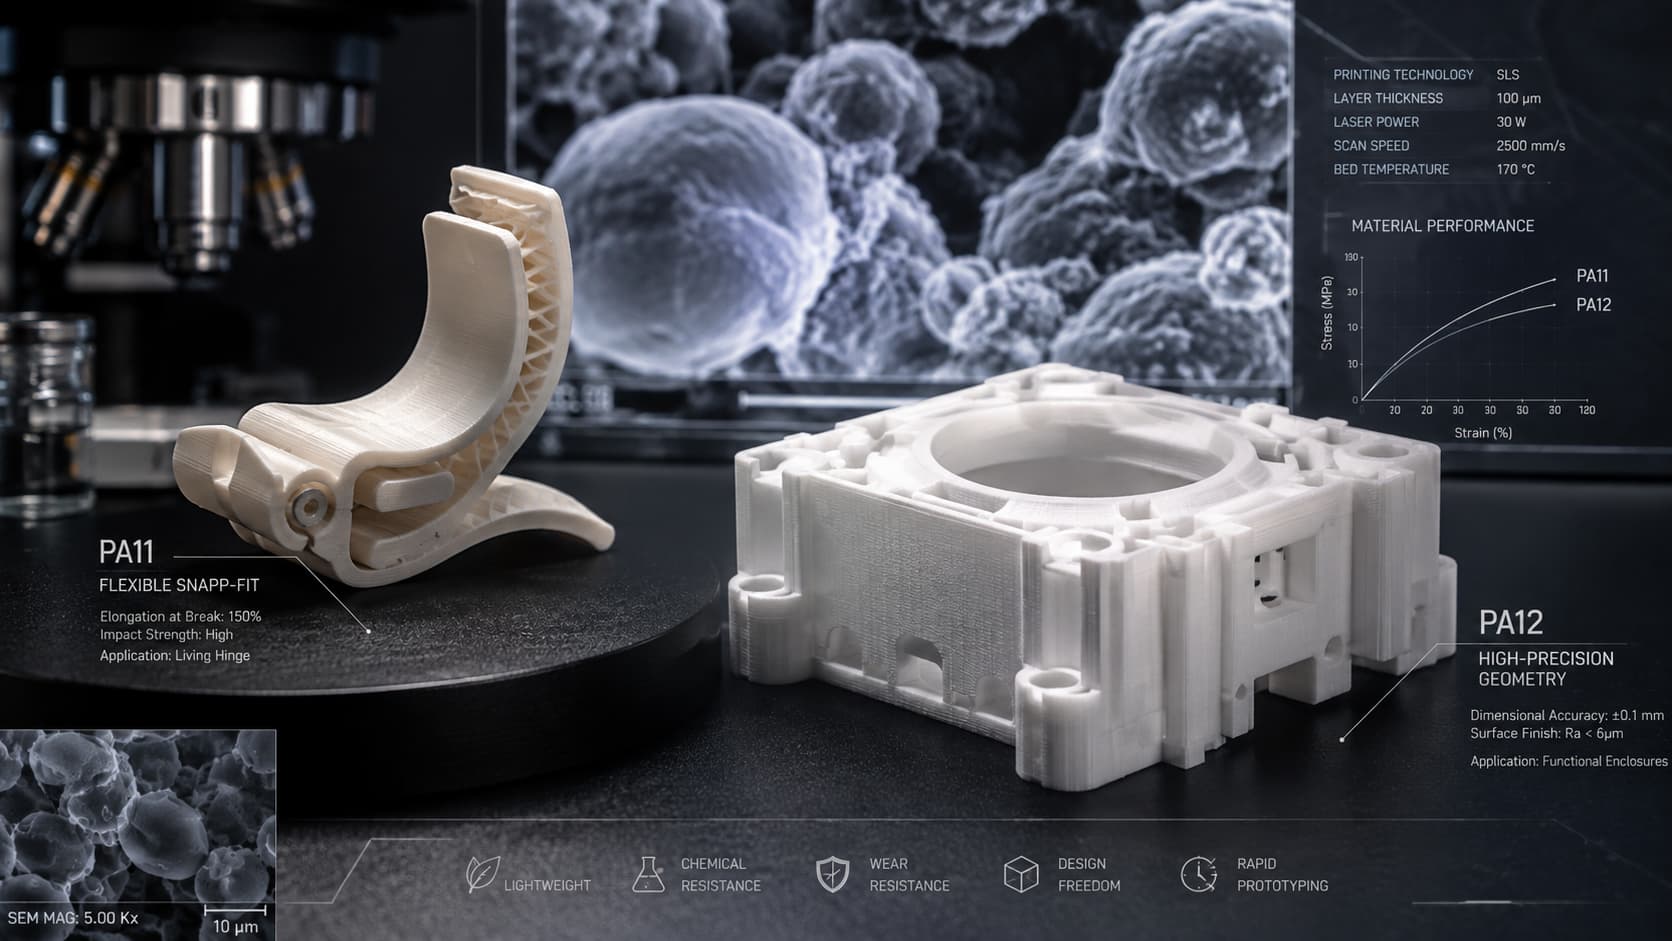
مع انتقال التصنيع الإضافي إلى الإنتاج النهائي على نطاق صناعي، غالبًا ما تواجه فرق المشتريات والمتخصصون الهندسيون معضلة حاسمة عند تحديد مساحيق البولي أميد. الاختيار بين PA11 و مساحيق النايلون PA12 يتطلب الأمر تحقيق التوازن بين الأداء الميكانيكي، والمقاومة الكيميائية، وهياكل تكلفة التصنيع على المدى الطويل. غالباً ما تركز فرق الهندسة فقط على قيم قوة الشد الأولية الواردة في جداول البيانات مع تجاهل السلوك الميكانيكي المتباين الخواص، وتشوه الزحف، وخصائص امتصاص الرطوبة. نتيجةً لذلك، قد تتعرض المكونات الوظيفية لفشل هيكلي غير متوقع أو انحراف في الأبعاد أثناء التجميع في ظروف التشغيل الفعلية أو أثناء اختبارات التأهيل البيئي. ويُعدّ فهم الاختلافات الهيكلية على المستوى الجزيئي للبوليمر ومواءمة هذه الخصائص مع المتطلبات الوظيفية المحددة أساسًا جوهريًا لخفض تكاليف تكرار البحث والتطوير وإنشاء سلسلة توريد مستقرة.على المستوى الجزيئي، يتمثل الاختلاف الأساسي بين PA11 و PA12 يعتمد السلوك الفيزيائي على المستوى الكلي بشكل مباشر على طول سلسلة الكربون وتركيز مجموعات الأميد. يُصنّع البولي أميد 12 (PA12) عبر بلمرة فتح الحلقة للوريلاكتام، ويتميز بسلسلة هيدروكربونية طويلة تُقلل من كثافة مجموعات الأميد الإجمالية. يُنتج هذا التركيب الكيميائي الفريد امتصاصًا منخفضًا للغاية للرطوبة، عادةً أقل من 0.5% عند التشبع. في البيئات الصناعية القاسية، يضمن هذا الميل المنخفض لامتصاص الرطوبة استقرارًا استثنائيًا في الأبعاد وخصائص عازلة ثابتة حتى في ظل الرطوبة العالية أو التعرض للماء أو درجات حرارة التشغيل المتغيرة. في المقابل، يُعد البولي أميد 11 (PA11) بوليمرًا حيويًا مُصنّعًا من زيت الخروع، ويتميز بسلسلة كربون أقصر وكثافة أعلى من الروابط الهيدروجينية بين الجزيئات. تُوفر هذه الشبكة الكثيفة من الروابط الهيدروجينية استطالة أعلى بكثير عند الكسر، ومتانة فائقة للصدمات، ومقاومة مُحسّنة للإجهاد مقارنةً بـ PA12، مما يُمكّن المكونات من امتصاص طاقة إجهاد كبيرة تحت الأحمال الميكانيكية الدورية دون حدوث كسر هش.من منظور التطبيقات، تُحدد هذه الخصائص المادية المتميزة حدودًا تشغيلية واضحة في تصميم المنتجات. بالنسبة للمكونات التي تتميز بآليات التثبيت السريع، والمفصلات المرنة، ومشابك مجاري الهواء المرنة، أو الأغلفة الواقية المعرضة للصدمات عالية السرعة، يوفر PA11 مرونة هيكلية لا مثيل لها. فهو يتحمل الانحراف الميكانيكي المتكرر دون تآكل أو انهيار كارثي. في المقابل، بالنسبة للأغلفة الإلكترونية عالية الدقة، والتجهيزات الهوائية واسعة النطاق، ومشعبات السوائل المعقدة، وأدوات فحص الأبعاد، يظل PA12 المعيار الصناعي نظرًا لصلابته الهيكلية، ومقاومته للتشوه، وتورمه الطفيف الناتج عن الرطوبة. إن استخدام بوليمر أكثر استرطابية في التجميعات ذات التفاوتات الدقيقة يُعرّض المنتج لخطر التمدد البيئي والالتصاق الميكانيكي، مما يؤدي إلى فشل التجميع. لذلك، يجب أن يتجاوز اختيار المواد مقاييس القوة الأساسية ويركز على حالة الإجهاد السائدة للمكون - تقييم الصلابة الهيكلية الثابتة مقابل تحمل الصدمات الديناميكية.التعليمات1. ما هو الحد الأدنى لكمية الطلب؟بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار.بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن.2- حول العينة.العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن.3- حول الجودة.نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم.4- حول وقت التسليم.عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام.5- حول طريقة المعاملة والدفع.ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد
تركز معالجة الرطوبة على تسريع انتقال جزيئات الماء إلى الطور غير المتبلور للوصول إلى حالة توازن رطوبة مع البيئة المحيطة. تكون أجزاء البولي أميد المصبوبة جافة تمامًا تقريبًا، حيث يقل محتوى الرطوبة فيها غالبًا عن 0.3%، مما يجعلها هشة بطبيعتها. في الظروف المحيطة، يصل محتوى الرطوبة المتوازن في النهاية إلى 2.0% إلى 3.5%، لكن الامتصاص الطبيعي غير المنضبط يستغرق أسابيع أو شهورًا ويُحدث تدرجات رطوبة داخلية حادة. تُسهّل المعالجة المُسرّعة، مثل تعريض مكونات PA6 لدرجة حرارة 80 درجة مئوية ورطوبة نسبية 90% لمدة 4 إلى 8 ساعات أو غمرها في ماء ساخن عند 80 درجة مئوية، انتشار الماء بشكل متجانس في جميع أنحاء الجزء. أظهرت اختبارات ما بعد المعالجة زيادة كبيرة في قوة الصدمة المشقوقة بأكثر من 50٪ وزيادة في الاستطالة عند الكسر، مصحوبة بانخفاض يمكن التحكم فيه بنسبة 15٪ إلى 25٪ في قوة الشد ومعامل الانحناء - وهو حل وسط يعيد المتانة الهندسية الحقيقية للبوليمر.تكشف المقارنة بين التلدين ومعالجة الرطوبة عن خصائص وظيفية متميزة ومتكاملة. يُعالج التلدين تحسين البنية البلورية وتخفيف الإجهاد، مما يُقلل بشكل مباشر من التشوه الحراري، وتشققات الإجهاد المتبقي، والزحف طويل الأمد. أما معالجة الرطوبة فتستهدف التلدين والتقوية، مما يُعالج مشكلة الفشل الهش، وضعف مقاومة الصدمات، وأخطاء تركيب التجميع الناتجة عن الرطوبة. بالنسبة للمكونات الصناعية عالية الدقة التي تتعرض لأحمال ميكانيكية وتغيرات بيئية، فإن التسلسل الأمثل للمعالجة اللاحقة يتطلب التلدين قبل معالجة الرطوبة. إن تخفيف الإجهادات الداخلية من خلال التلدين الحراري قبل الوصول بالمادة إلى حالة توازن الرطوبة يُثبّت كلاً من الاستقرار المورفولوجي والمتانة الميكانيكية، مما يوفر موثوقية قابلة للتحقق للتطبيقات الهندسية الصعبة.التعليمات1. ما هو الحد الأدنى لكمية الطلب؟بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار.بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن.2- حول العينة.العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن.3- حول الجودة.نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم.4- حول وقت التسليم.عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام.5- حول طريقة المعاملة والدفع.ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد
في مجال تصنيع البلاستيك الهندسي وتطبيقاته العملية، غالبًا ما يواجه المشترون الدوليون ومشغلو قوالب الحقن عيوبًا مستمرة في الجودة: فالمكونات التي تتميز بدقة أبعاد عالية وتشطيب سطحي خالٍ من العيوب مباشرة بعد فك القالب، غالبًا ما تعاني من التواء أو تشقق في التجميع أو كسر هش أثناء اختبار الصدمات بعد التسليم. وينشأ هذا الخلل الهيكلي الدقيق عادةً من الإجهادات المتبقية المتجمدة المتولدة أثناء عملية التشكيل والطبيعة الاسترطابية القوية لراتنجات البولي أميد (PA). ل البولي أميدات المعدلة، بما في ذلك الألياف الزجاجية PA6 المقوىفي أنظمة البولي أميد 66 المقاومة للهب والمقواة، نادرًا ما يكون تعديل معايير الحقن القياسية كافيًا لضمان السلامة الهيكلية. تُعد مراحل المعالجة اللاحقة - وتحديدًا التلدين ومعالجة الرطوبة - إجراءات هندسية لا غنى عنها تُستخدم لإزالة الإجهادات الداخلية، وتثبيت البنية البلورية، والحفاظ على الخصائص الميكانيكية الاسمية في ظل ظروف التشغيل الفعلية. من منظور فيزياء البوليمرات، تُعرّض عملية قولبة الحقن البوليمرات المنصهرة لمعدلات قص عالية تليها عملية تبريد حراري سريعة. يمنع هذا التدرج الحراري الحاد بين الطبقة الخارجية واللب الداخلي سلاسل البوليمر من الوصول إلى حالة التوازن الديناميكي الحراري، مما يؤدي إلى احتجاز إجهاد توجيه متبقٍ كبير داخل المناطق غير المتبلورة. في الوقت نفسه، تتميز البولي أميدات بمجموعات أميد قطبية (-CONH-) على طول هيكلها الأساسي والتي تشكل روابط هيدروجينية قوية مع الرطوبة البيئية. تمتص الأجزاء المصبوبة الجافة غير المعالجة الماء بمرور الوقت، والذي يعمل كملدّن، مما يخفض درجة حرارة التحول الزجاجي (Tg) للطور غير المتبلور. وبدون معالجة رطوبة مضبوطة، يؤدي امتصاص الماء المحيط غير المنسق إلى تمدد حجمي غير متساوٍ، وانحراف في الأبعاد، وتشققات مبكرة تحت الأحمال الميكانيكية. تعتمد الآلية الحرارية للتلدين على توفير الطاقة اللازمة لتمكين حركة أجزاء سلاسل البوليمر المجمدة، مما يُخفف الإجهادات المُقيدة ويُحسّن البنية البلورية غير المكتملة. عمليًا، يُحدد نطاق درجة حرارة التلدين الأمثل بين درجة حرارة التحول الزجاجي (Tg) ودرجة حرارة الانصهار (Tm) للمادة، وعادةً ما يكون أقل من Tm بمقدار 20 إلى 30 درجة مئوية. على سبيل المثال، يتطلب المعالجة الحرارية الفعالة لـ PA66 المُقوى بنسبة 30% من الألياف الزجاجية (PA66+30%GF) درجة حرارة ثابتة تتراوح بين 140 و160 درجة مئوية لمدة ساعة إلى ساعتين، يليها تبريد بطيء ومُتحكم به داخل الفرن. يؤدي عدم كفاية الطاقة الحرارية المُدخلة إلى عدم تخفيف إجهاد التوجيه، بينما تتسبب درجات الحرارة المرتفعة جدًا أو التبريد المفاجئ في التدهور الحراري، وأكسدة السطح، وإجهادات حرارية ثانوية. تُظهر الدراسات الكمية أن تُظهر المكونات المقواة بالألياف الزجاجية المعالجة حرارياً بشكل صحيح اختلافات في الأبعاد أقل من 0.1% أثناء اختبارات التدوير الحراري، مما يمنع بشكل فعال حدوث تشققات الإجهاد المتأخرة تحت الحمل. التعليمات 1. ما هو الحد الأدنى لكمية الطلب؟ بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار. بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن. 2- حول العينة. العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن. 3- حول الجودة. نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم. 4- حول وقت التسليم. عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام. 5- حول طريقة المعاملة والدفع. ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد
للحفاظ على الخصائص الميكانيكية الهندسية عند نسب إعادة تدوير أعلى، يصبح تعديل السلسلة الجزيئية وتعويض التوافق أمراً ضرورياً. لمعالجة انقطاع السلاسل الناتج عن القص الحراري والتحلل المائي، تتفاعل موسعات السلاسل التفاعلية - مثل ثنائي أوكسازولين أو مركبات الإيبوكسي متعددة الوظائف - بسرعة مع مجموعات الكربوكسيل والأمين الطرفية لسلاسل النايلون. يؤدي هذا إلى إعادة ربط سلاسل البوليمر المكسورة، واستعادة الوزن الجزيئي العالي، وزيادة لزوجة المصهور. تُظهر الاختبارات التجريبية أن إضافة 0.5% إلى 0.8% من موسعات السلاسل عالية النشاط إلى نظام PA66+30%GF يحتوي على 20% من المواد المعاد تدويرها يزيد من مقاومة الصدمات المشقوقة بنسبة 15% إلى 22%، ويعزز بشكل ملحوظ قوة المصهور، ويمنع بشكل فعال ظهور ألياف الزجاج على أسطح الأجزاء.بالإضافة إلى تمديد السلسلة وتعزيزها، يعد التعويض عن الشيخوخة المضادة للأكسدة والحرارة أمرًا بالغ الأهمية لضمان عمر خدمة طويل الأمد. متى النايلون المعدل أثناء عملية الانصهار الثانوي، تُستهلك مجموعة مضادات الأكسدة الأولية من الفينول المعاق والفوسفيت الثانوي بشكل كبير، مما يجعل البوليمر عرضةً للتلف الحراري التأكسدي. يؤدي تجديد 0.2% إلى 0.4% من مجموعة مضادات الأكسدة المركبة، بالإضافة إلى كميات ضئيلة من مثبتات حرارية نحاسية، إلى احتجاز الجذور الحرة المتولدة أثناء المعالجة، وإيقاف التلف الناتج عن التفاعلات المتسلسلة، ومنع التدهور السريع لمقاومة التقادم الحراري طوال دورة حياة المكون التشغيلية.أخيراً، يُعد إنشاء حلقة اختبار الخصائص الفيزيائية القابلة للتتبع ومراقبة الجودة أمرًا ضروريًا للتطبيق الصناعي. عند الشراء أو إعادة التدوير داخليًا النايلون المعدل عند استخدام المواد المعاد تدويرها، ينبغي على مصانع الإنتاج إجراء اختبارات على دفعات لقياس الكثافة، ومعدل تدفق الذوبان، ومحتوى الرماد (للأنواع المقواة بالألياف الزجاجية)، وقوة الصدمة (شاربي/إيزود). من خلال تحديد معايير أساسية للخصائص الفيزيائية لنسب الخلط المختلفة، وضبط تركيبات مُطيل السلسلة والمثبتات بدقة بناءً على مقاييس التدهور في الوقت الفعلي، يستطيع المصنّعون تحويل استخدام المواد المعاد تدويرها من عملية خلط تجريبية غير دقيقة إلى عملية هندسية دقيقة وقابلة للتحكم والتكرار. وهذا يوفر وفورات كبيرة في تكاليف المواد مع الحفاظ على معايير جودة صارمة للتصنيع المستدام.التعليمات1. ما هو الحد الأدنى لكمية الطلب؟بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار.بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن.2- حول العينة.العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن.3- حول الجودة.نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم.4- حول وقت التسليم.عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام.5- حول طريقة المعاملة والدفع.ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد
في مجال قولبة الحقن وتطبيقات البلاستيك الهندسي اليوم، يُعد الاستخدام الأمثل للنايلون المعاد تدويره المعدل - مثل PA6 المعاد تدويره و PA66لقد تطورت إعادة التدوير لتتجاوز كونها مجرد استراتيجية لخفض التكاليف، لتصبح عنصرًا أساسيًا في استدامة سلسلة التوريد وإدارة البصمة الكربونية. مع ذلك، تواجه العديد من شركات التصنيع انخفاضات حادة في الأداء أثناء الإنتاج الفعلي. وتنتشر على نطاق واسع مشكلات مثل الفقدان المفاجئ لمتانة المنتج أثناء التشكيل المستمر، وعدم كفاية مقاومة الإجهاد، والانهيار الهش للأجزاء الهيكلية في درجات الحرارة المنخفضة، وظهور خطوط أو فقاعات فضية حادة ناتجة عن التحلل المائي. لا يكمن السبب الجذري في عدم قابلية النايلون المعاد تدويره للاستخدام، بل في نقص الفهم العميق لآليات تحلل السلسلة الجزيئية للبولي أميد أثناء المعالجة الحرارية المتكررة، إلى جانب غياب ضوابط دقيقة لنسبة الإضافة وتقنيات تعويض الأداء على المستوى الجزيئي.في ظل سيناريوهات هندسية حقيقية، تُظهر راتنجات النايلون حساسية شديدة للتعرض الحراري وقوى القص الميكانيكية والرطوبة المتبقية. أثناء كل عملية انصهار حراري ومرور عالي القص عبر لولب آلة قولبة الحقن، تواجه روابط الأميد على طول السلسلة الرئيسية للبولي أميد خطرًا كبيرًا للانقسام، مما يؤدي إلى انخفاض الوزن الجزيئي وتوسع نطاق توزيع الوزن الجزيئي. بالنسبة للنايلون المعاد تدويره المُعدَّل والمُدعَّم بالألياف الزجاجية، يتسبب القص الميكانيكي أيضًا في تدهور حاد في طول الألياف، حيث يمكن أن ينخفض متوسط طول الألياف الزجاجية من 200-300 ميكرون إلى أقل من 100 ميكرون، مما يؤثر سلبًا على خصائص الشد والصدم الأصلية للمادة. يؤدي مزج نسب عالية من المواد المعاد تدويرها مباشرةً مع الراتنج الخام دون معالجة مسبقة دقيقة إلى مظهر سطحي رديء مع ألياف مكشوفة، بالإضافة إلى انخفاض حاد في مقاومة الإجهاد الداخلي، مما يضر بشدة باستقرار جودة المنتج.وضع معايير موثوقة للاستخدام النايلون المعاد تدويرهيُعدّ الفهم الدقيق لتطور الخصائص أثناء إعادة المعالجة شرطًا أساسيًا. يكشف التحليل الحراري الوزني واختبار معدل تدفق الذوبان (MFR) أنه مع ازدياد عدد مرات إعادة التدوير أو ارتفاع نسب المواد المعاد طحنها، يزداد معدل تدفق الذوبان بشكل غير خطي، مما يعكس انقطاع السلاسل الجزيئية وفقدان اللزوجة. علاوة على ذلك، تمتص الحبيبات المعاد تدويرها الرطوبة المحيطة بسرعة أثناء التخزين. إذا لم تخضع لعملية تجفيف صارمة باستخدام مواد مجففة قبل المعالجة، فإن الرطوبة المتبقية تُحفّز تحللًا مائيًا شديدًا تحت درجات حرارة عالية، مما يؤدي إلى قطع سلاسل البوليمر بسرعة. لذلك، يُعدّ وضع بروتوكول صارم للتجفيف المسبق للحفاظ على محتوى الرطوبة أقل من 0.1% (ويُفضّل أن يكون أقل من 0.05%) داخل القادوس أساسًا لا غنى عنه لأي طريقة لتعويض الأداء.فيما يتعلق بنسب الإضافة، تُظهر الخبرة الهندسية والبيانات التجريبية أنه لا توجد "نسبة ذهبية" عالمية. بدلاً من ذلك، يجب تصنيف النسب بناءً على متطلبات التطبيق النهائي، ومتطلبات الأحمال الهيكلية، وديناميكيات ملء القالب. بالنسبة للأجزاء غير الهيكلية أو المكونات الصناعية ذات المعايير التجميلية الدنيا، يمكن أن تصل نسبة المواد المعاد تدويرها إلى 25-30%، حيث تبقى قوة الشد ومعامل الانحناء عمومًا عند حوالي 85-90% من مستويات المواد الخام. مع ذلك، بالنسبة للمكونات الهيكلية الدقيقة المعرضة لأحمال ديناميكية أو صدمات عالية أو إجهاد عالٍ، يجب ألا تتجاوز نسبة المواد المعاد تدويرها 10-15%. غالبًا ما يؤدي تجاوز نسبة 30% من المواد المعاد تدويرها إلى انخفاض حاد في الاستطالة عند الكسر ومقاومة الصدمات، بينما تصبح خواص انسياب المصهور غير مستقرة للغاية، مما يؤدي إلى حدوث تذبذبات في التدفق أثناء عملية التشكيل بالحقن.التعليمات1. ما هو الحد الأدنى لكمية الطلب؟بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار.بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن.2- حول العينة.العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن.3- حول الجودة.نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم.4- حول وقت التسليم.عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام.5- حول طريقة المعاملة والدفع.ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد
يعمل اختبار محتوى الرماد (ISO 3451-1) كأداة تحقق مباشرة لنسب تحميل الحشو في تركيبات البولي أميد المقواة أو المملوءة بالمعادن أو المقاومة للهب. يؤدي تسخين العينات داخل فرن ذي درجة حرارة عالية (عادةً من 600 درجة مئوية إلى 800 درجة مئوية) إلى حرق مصفوفة النايلون العضوية بالكامل، تاركًا وراءه بقايا غير عضوية مثل الألياف الزجاجية، وألياف الكربون، والتلك، أو مثبطات اللهب غير العضوية. بالنسبة للمركبات المقواة بالزجاج مثل PA66 GF30يجب أن يبقى تباين الرماد ضمن حدود ضيقة. قراءة الرماد الأقل بكثير من المواصفات تُضعف الصلابة الهيكلية ودرجة حرارة الانحراف الحراري. زيادة الرماد تزيد من كثافة المادة وتكلفة الشراء، بينما ترفع لزوجة المصهور، وتُسرّع تآكل البرغي، وتُضعف مقاومة الصدمات. يمتد التحقق التجريبي إلى الفحص المجهري للبقايا المُكلسة: إذا بدت ألياف الزجاج المتبقية مسحوقة إلى مسحوق ناعم، فهذا يعني أن المادة تعرضت لقص مُدمر أثناء عملية الخلط بالبرغي المزدوج. حتى لو بدت النسبة المئوية الإجمالية للرماد صحيحة، فإن قصر طول ألياف الاحتفاظ يُضعف بشدة مقاومة الصدمات وعمر الإجهاد. الأداء الميكانيكي لا ينبغي أبدًا أن يعتمد الاختبار على قوة الشد الساكنة وحدها، ولكن يجب أن يتضمن تقييمًا شاملاً عبر معايير ISO 527 (الشد)، وISO 178 (الانحناء)، وISO 179/180 (الصدم)، مع التمييز بشكل صريح بين الحالة الجافة كما تم تشكيلها (DAM) والحالة المهيأة للرطوبة. يحدد الالتصاق البيني بين الحشوات غير العضوية ومصفوفة البولي أميد الأداء الميكانيكي الحقيقي. عندما تفشل عوامل اقتران السيلان أو تتوزع بشكل غير متجانس، تنفصل ألياف الزجاج عن المادة الأساسية تحت تأثير الإجهاد بدلاً من نقل أحمال الشد، مما يؤدي إلى انخفاض الاستطالة عند الكسر ومقاومة منخفضة للصدمات المشقوقة. في التطبيقات الهندسية العملية، أثبتت اختبارات الصدمات المشقوقة من نوع إيزود أو شاربي حساسية استثنائية في الكشف عن عوامل تركيز الإجهاد الداخلي وضعف توافق الأطوار. على سبيل المثال، تُظهر أنواع النايلون عالية المقاومة للهب، والتي تعاني من تَبَوُّج الإضافات الجزيئية الصغيرة أو التبلور المفرط، انخفاضًا حادًا في صلابة الصدمات المشقوقة - وهو عيب خفي لا يُلاحظ في اختبارات الشد القياسية، ويؤدي حتمًا إلى فشل هش في التركيب أثناء التجميع. يتطلب بناء بروتوكول فعال لمراقبة الجودة الواردة (IQC) دمج أساليب التقييم الثلاثة هذه في حلقة مغلقة بدلاً من مراجعتها بشكل منفصل. فور استلام عينات الإنتاج، ينبغي على المفتشين إجراء اختبار سريع للرماد للتحقق من نسبة الحشو واستبعاد أخطاء التركيبة. بعد ذلك، يُجرى اختبار معدل تدفق الذوبان (MFR) في ظروف رطوبة مضبوطة لتقييم تدهور سلسلة البوليمر واتساق نطاق المعالجة. وأخيرًا، يُجرى اختبار الشد الميكانيكي واختبار الصدم المشقوق على عينات جافة للتحقق من أداء عامل الربط ومتانة المادة الأساسية. تُمكّن عملية التحقق ثلاثية المراحل هذه - التي تجمع بين التحقق من الحشو، وفحص سلامة السلسلة الجزيئية، والاختبارات الميكانيكية التدميرية - المشترين الدوليين والمصنعين في المراحل اللاحقة من اكتشاف المواد المتدهورة، أو ألياف الزجاج المقطوعة بشكل مفرط، أو ضعف الربط البيني قبل دخول الراتنجات إلى آلة قولبة الحقن، مما يمنع عمليات سحب الدفعات ويبني ثقة تجارية دائمة تستند إلى بيانات هندسية دقيقة. التعليمات 1. ما هو الحد الأدنى لكمية الطلب؟ بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار. بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن. 2- حول العينة. العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن. 3- حول الجودة. نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم. 4- حول وقت التسليم. عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام. 5- حول طريقة المعاملة والدفع. ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد
في عمليات التشكيل بالحقن والبثق للبلاستيك الهندسي عالي الأداء، تُعدّ استقرارية النايلون المُعدّل (مثل PA6 أو PA66 المقوى بالألياف الزجاجية و درجات مثبطات اللهبيؤثر ذلك بشكل مباشر على إنتاجية التصنيع وموثوقية الأجزاء على المدى الطويل. غالبًا ما تواجه فرق المشتريات التي تراجع صحائف البيانات الفنية المقدمة من الموردين معضلة "التوافق مع المعايير على الورق، مع حدوث تشققات هيكلية أثناء التجميع" أو "تقلبات حادة في تدفق المادة المنصهرة على الآلة". تعكس صحائف بيانات المصنع القياسية عمومًا الخصائص المثلى لعينات اختبار محددة تم قياسها في ظل ظروف جافة مثالية، مما لا يكشف عن المخاطر الخفية مثل تخفيف الراتنج المعاد تدويره، أو التدهور الناتج عن القص الحراري للبرغي المزدوج، أو التوزيع غير المتجانس لمثبطات اللهب. يتطلب إنشاء إطار عمل مرن لمراقبة جودة المواد الخام تجاوز الاعتماد على أرقام قوة الشد الأساسية. يجب على المشترين دمج معدل تدفق الذوبان (MFR) والتحليل الكمي للرماد والاختبار الميكانيكي متعدد الأبعاد لتقييم المواد من حيث سلامة سلسلة البوليمر ونسبة الحشو غير العضوي والتماسك الميكروي.يُعد معدل تدفق الذوبان (MFR) بمثابة المقياس الأكثر حساسية لتقييم التاريخ الحراري وتوزيع الوزن الجزيئي في مركبات النايلون المعدلة. تتميز راتنجات البولي أميد بطبيعتها الاسترطابية؛ فإذا لم تُجفف حبيبات البلاستيك جيدًا قبل صهرها، فإن الرطوبة المحيطة تُحفز تحللًا مائيًا سريعًا عند درجات الحرارة المرتفعة. يؤدي هذا التكسر في السلسلة إلى انخفاض حاد في الوزن الجزيئي، ويظهر على شكل قراءة عالية غير طبيعية لتدفق الذوبان. أثناء الاختبارات القياسية وفقًا لمعيار ISO 1133 أو ASTM D1238، يجب خفض رطوبة العينة إلى أقل من 0.05% قبل قياس كتلة البثق عند درجة حرارة وحمل محددين (مثل 275 درجة مئوية / 2.16 كجم لـ PA66). عادةً ما تشير الزيادة المفاجئة في معدل تدفق الذوبان (MFR) التي تتجاوز 20% عن الصيغة الأساسية إلى وجود نفايات مُعاد معالجتها خضعت لدورات حرارية متعددة، أو إلى قص لولبي مفرط يُكسر سلاسل البوليمر. في المقابل، يشير انخفاض معدل تدفق الذوبان بشكل غير طبيعي إلى تفاعلات جانبية للتشابك أو جرعة زائدة من مُطيلات السلسلة. ترتبط هذه الشذوذات في التدفق ارتباطًا مباشرًا بتكوّن الزوائد أو الحقن غير الكامل أثناء المعالجة، مما يُعد بمثابة إنذار مبكر للإجهاد الداخلي المتبقي والفشل الزحفي المبكر.التعليمات1. ما هو الحد الأدنى لكمية الطلب؟بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار.بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن.2- حول العينة.العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن.3- حول الجودة.نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم.4- حول وقت التسليم.عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام.5- حول طريقة المعاملة والدفع.ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.
اقرأ المزيد
غالباً ما تؤثر بيئات التشغيل والخصائص الفيزيائية الثانوية على الموافقة النهائية على المواد. إلى جانب الخصائص الميكانيكية الثابتة، يلعب سلوك الاحتكاك وتبديد الحرارة والتباين دورًا حاسمًا. تتميز الألياف الزجاجية بخواصها الكاشطة وعزلها الكهربائي؛ ففي ظل الاحتكاك عالي السرعة أو الاهتزاز الدوري، يمكن للألياف المكشوفة أن تُسرّع من تآكل الأسطح المعدنية المتلامسة وتُراكم شحنة كهربائية ساكنة. أما ألياف الكربون، فتتميز بخصائصها الذاتية من حيث التزييت والتوصيل الكهربائي وتبديد الحرارة. نايلون مقوى بألياف الكربون تزدهر ألياف الكربون في التروس غير المشحمة، والمحامل الديناميكية، والهياكل المقاومة للانفجار حيث يُعد تبديد الشحنات الساكنة ونقل الحرارة أمراً بالغ الأهمية. مع ذلك، تُظهر ألياف الكربون توجيهاً أكثر حدةً ناتجاً عن التدفق أثناء عملية التشكيل بالحقن مقارنةً بألياف الزجاج، مما ينتج عنه تباين واضح في الخواص. وبدون تحسين عملية التحكم في البوابات وتحليل الالتواء، يمكن أن يؤدي الانكماش غير المنتظم إلى تركيز الإجهاد الداخلي وتشوه الأبعاد.يتطلب تقييم التكلفة التحول من سعر المواد الخام لكل كيلوغرام إلى التكلفة الإجمالية لكل جزء وكفاءة النظام. قد يصل سعر مركبات النايلون المعدلة بألياف الكربون إلى 4 إلى 8 أضعاف سعر أنواع البولي أميد المكافئة المملوءة بالألياف الزجاجية. غالبًا ما يثني هذا الفرق الأولي في التكلفة فرق المشتريات. مع ذلك، في أنظمة نقل الحركة للسيارات، وأذرع الروبوتات، وهياكل الطائرات بدون طيار، وآلات النسيج عالية السرعة، يؤدي توفير الوزن إلى خفض أحمال المحركات واستهلاك الطاقة بشكل مباشر، مع تحسين الاستجابة الديناميكية. علاوة على ذلك، فإن استبدال أجزاء الألمنيوم المشغولة أو الأجزاء المعدنية المصبوبة بأجزاء مصبوبة في عملية واحدة يُحسّن الأداء. نايلون CF يُغني هذا عن عمليات التصنيع الثانوية باستخدام الحاسوب، وإزالة النتوءات، ومعالجة الأسطح. وعند الأخذ في الاعتبار خفض استهلاك الطاقة التشغيلية وتوحيد العمليات، غالبًا ما يتم تعويض التكاليف الأولية المرتفعة لمواد ألياف الكربون على مدار دورة الإنتاج. بالنسبة للأغلفة ذات الأحجام الكبيرة، ومراوح المضخات، وهياكل الأدوات الكهربائية حيث المساحة غير محدودة وكفاءة التكلفة هي الأهم، يظل النايلون المقوى بالألياف الزجاجية هو الخيار الأمثل.
اقرأ المزيد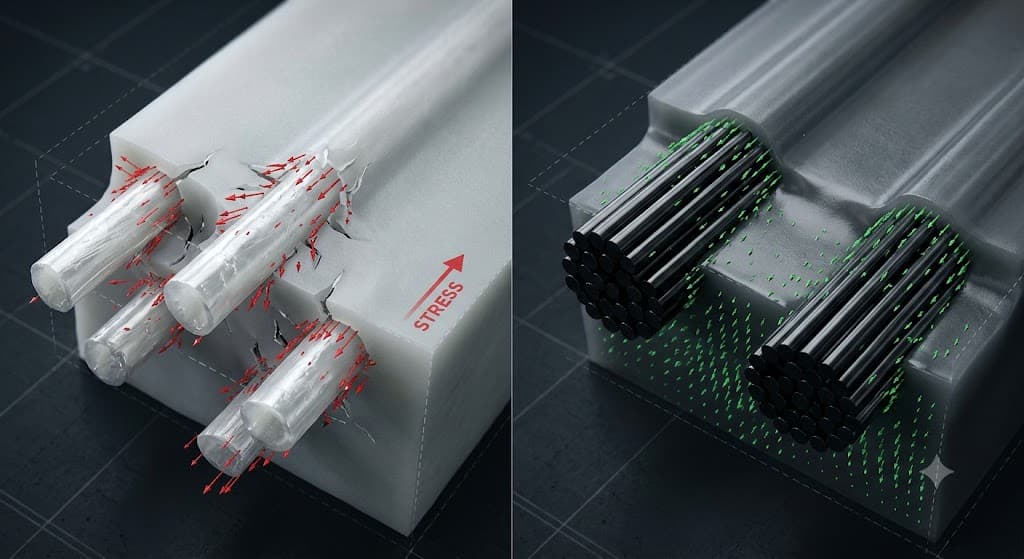
الاختيار بين الألياف الزجاجية (GF) و النايلون المعدل المقوى بألياف الكربون (CF) في نهاية المطاف، هي مقايضة تكتيكية بين المتطلبات الميكانيكية وتكلفة المكونات طوال عمرها الافتراضي. يواجه المهندسون والمتخصصون في المشتريات احتكاكاً مستمراً: تحقيق أقصى قدر من السلامة الميكانيكية مع تحقيق الوزن المستهدف دون تجاوز حدود تكلفة الوحدة. باعتبارها الوسائط الأساسية لتقوية البولي أميدات، تُظهر الألياف الزجاجية وألياف الكربون خصائص ميكانيكية دقيقة فريدة تُحدد الأداء الكلي النهائي. لا تزال الألياف الزجاجية الخيار الأمثل للمكونات الهيكلية نظرًا لكفاءتها العالية من حيث التكلفة وزيادة قوتها الموثوقة. في المقابل، توفر ألياف الكربون قوة نوعية فائقة، وكثافة منخفضة، وخصائص احتكاكية وكهروستاتيكية فريدة، مما يجعلها لا غنى عنها في تطبيقات التخفيف من الوزن والدقة العالية. يتطلب اختيار الأنسب ربط المعايير الميكانيكية بالإجهاد التشغيلي، والظروف البيئية، وتكاليف التصنيع الإجمالية.من منظور البنية المجهرية، تعمل الألياف الزجاجية والألياف الكربونية على تعديل مصفوفات النايلون من خلال واجهات ميكانيكية متميزة. تعمل الألياف الزجاجية على تحسين معامل الشد والانحناء من خلال نقل إجهاد القص بين الأسطح. يؤدي استخدام بولي أميد 66 مدعم بنسبة 30% من الألياف الزجاجية إلى رفع قوة الشد إلى نطاق 160-180 ميجا باسكال، مع تحسين كبير في مقاومة الزحف ودرجة حرارة الانحراف الحراري تحت الحمل. مع ذلك، فإن كثافة الزجاج الخام (حوالي 2.54 جم/سم³) ترفع كثافة المركب إلى حوالي 1.35-1.45 جم/سم³، مما يُضيف كتلة غير مرغوب فيها في التجميعات الفرعية ذات الوزن الحرج. في المقابل، ألياف الكربون تُحافظ كثافة الألياف (حوالي 1.75-1.80 غ/سم³) على وزن المركب النهائي أخف (1.25-1.35 غ/سم³). والأهم من ذلك، أن ألياف الكربون تُوفر معامل مرونة نوعي فائق: إذ يتجاوز معامل الشد لمركب PA66 المُعزز بنسبة 30% من ألياف الكربون 220-250 ميجا باسكال بانتظام، مع وصول معامل الانحناء إلى 1.5 ضعف معامل الانحناء للبدائل المُدعمة بالألياف الزجاجية. يُتيح هذا الأداء ترقيق الجدران الهيكلية، مما يُحقق تأثيرًا تراكميًا لتخفيف الوزن من خلال الجمع بين تقليل كثافة المواد والتحسين الهندسي.
اقرأ المزيد