تقنيات المعالجة اللاحقة لمنتجات النايلون المعدلة: إعدادات المعلمات ومقارنة الأداء بين التلدين ومعالجة الرطوبة 01
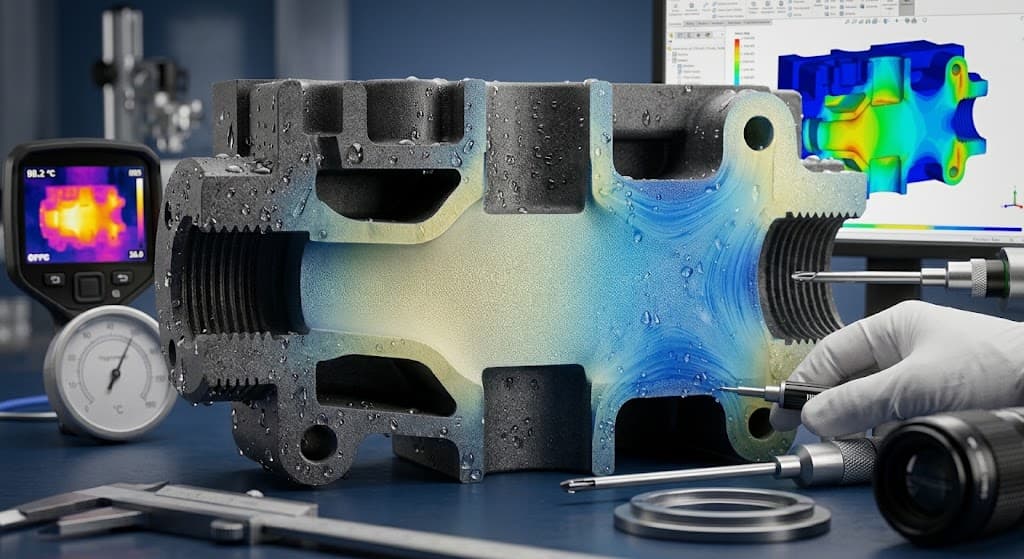
في مجال تصنيع البلاستيك الهندسي وتطبيقاته العملية، غالبًا ما يواجه المشترون الدوليون ومشغلو قوالب الحقن عيوبًا مستمرة في الجودة: فالمكونات التي تتميز بدقة أبعاد عالية وتشطيب سطحي خالٍ من العيوب مباشرة بعد فك القالب، غالبًا ما تعاني من التواء أو تشقق في التجميع أو كسر هش أثناء اختبار الصدمات بعد التسليم. وينشأ هذا الخلل الهيكلي الدقيق عادةً من الإجهادات المتبقية المتجمدة المتولدة أثناء عملية التشكيل والطبيعة الاسترطابية القوية لراتنجات البولي أميد (PA). ل البولي أميدات المعدلة، بما في ذلك الألياف الزجاجية PA6 المقوىفي أنظمة البولي أميد 66 المقاومة للهب والمقواة، نادرًا ما يكون تعديل معايير الحقن القياسية كافيًا لضمان السلامة الهيكلية. تُعد مراحل المعالجة اللاحقة - وتحديدًا التلدين ومعالجة الرطوبة - إجراءات هندسية لا غنى عنها تُستخدم لإزالة الإجهادات الداخلية، وتثبيت البنية البلورية، والحفاظ على الخصائص الميكانيكية الاسمية في ظل ظروف التشغيل الفعلية.
من منظور فيزياء البوليمرات، تُعرّض عملية قولبة الحقن البوليمرات المنصهرة لمعدلات قص عالية تليها عملية تبريد حراري سريعة. يمنع هذا التدرج الحراري الحاد بين الطبقة الخارجية واللب الداخلي سلاسل البوليمر من الوصول إلى حالة التوازن الديناميكي الحراري، مما يؤدي إلى احتجاز إجهاد توجيه متبقٍ كبير داخل المناطق غير المتبلورة. في الوقت نفسه، تتميز البولي أميدات بمجموعات أميد قطبية (-CONH-) على طول هيكلها الأساسي والتي تشكل روابط هيدروجينية قوية مع الرطوبة البيئية. تمتص الأجزاء المصبوبة الجافة غير المعالجة الماء بمرور الوقت، والذي يعمل كملدّن، مما يخفض درجة حرارة التحول الزجاجي (Tg) للطور غير المتبلور. وبدون معالجة رطوبة مضبوطة، يؤدي امتصاص الماء المحيط غير المنسق إلى تمدد حجمي غير متساوٍ، وانحراف في الأبعاد، وتشققات مبكرة تحت الأحمال الميكانيكية.
تعتمد الآلية الحرارية للتلدين على توفير الطاقة اللازمة لتمكين حركة أجزاء سلاسل البوليمر المجمدة، مما يُخفف الإجهادات المُقيدة ويُحسّن البنية البلورية غير المكتملة. عمليًا، يُحدد نطاق درجة حرارة التلدين الأمثل بين درجة حرارة التحول الزجاجي (Tg) ودرجة حرارة الانصهار (Tm) للمادة، وعادةً ما يكون أقل من Tm بمقدار 20 إلى 30 درجة مئوية. على سبيل المثال، يتطلب المعالجة الحرارية الفعالة لـ PA66 المُقوى بنسبة 30% من الألياف الزجاجية (PA66+30%GF) درجة حرارة ثابتة تتراوح بين 140 و160 درجة مئوية لمدة ساعة إلى ساعتين، يليها تبريد بطيء ومُتحكم به داخل الفرن. يؤدي عدم كفاية الطاقة الحرارية المُدخلة إلى عدم تخفيف إجهاد التوجيه، بينما تتسبب درجات الحرارة المرتفعة جدًا أو التبريد المفاجئ في التدهور الحراري، وأكسدة السطح، وإجهادات حرارية ثانوية. تُظهر الدراسات الكمية أن تُظهر المكونات المقواة بالألياف الزجاجية المعالجة حرارياً بشكل صحيح اختلافات في الأبعاد أقل من 0.1% أثناء اختبارات التدوير الحراري، مما يمنع بشكل فعال حدوث تشققات الإجهاد المتأخرة تحت الحمل.
التعليمات
1. ما هو الحد الأدنى لكمية الطلب؟
بالنسبة لطلبات العينات، نوصي بحد أدنى 5 كجم كحد أدنى للكمية المطلوبة لضمان صحة الاختبار.
بالنسبة للطلبات بالجملة، نقترح أن يكون الحد الأدنى للكمية 1000 كجم، وكلما زادت الكمية انخفضت تكلفة الشحن.
2- حول العينة.
العينات التي لا تتجاوز 5 كيلوغرامات مجانية، ولا تشمل تكلفة الشحن.
3- حول الجودة.
نحن حاصلون على شهادة ISO9001 ولدينا معدات اختبار مثالية لضمان اختبار كل دفعة من المنتجات وتأهيلها قبل التسليم.
4- حول وقت التسليم.
عادةً ما يتم شحن العينات في غضون 3-5 أيام، ويمكن شحن الطلبات بالجملة في غضون 7-10 أيام.
5- حول طريقة المعاملة والدفع.
ندعم طرق الدفع TT و LC و EXW و FOB و CIF و CNF.