موثوقية غلاف الأدوات الكهربائية: دروس مستفادة من مصنع صيني رائد في مجال تصنيع أغلفة الأدوات الكهربائية المصنوعة من مادة PA6 GF30
تعمل الأدوات الكهربائية اللاسلكية الحديثة في بيئات ميدانية متزايدة الصعوبة. إذ يُعرّض العمال الصناعيون ومقاولو الأعمال الشاقة هذه الأدوات لاهتزازات ميكانيكية مستمرة، وارتفاع في درجات الحرارة، وصدمات مباشرة، وتعرض لمواد كيميائية قاسية. ونتيجة لذلك، يطالب مصنّعو المعدات الأصلية العالميون بمواد هيكلية توفر توازنًا دقيقًا بين الصلابة الميكانيكية، ومقاومة الصدمات، ومقاومة اللهب الصارمة، مثل معايير UL94 V-0. وتلجأ فرق الهندسة بشكل روتيني إلى مركبات البولي أميد 6 المقوى بنسبة 30% من الألياف الزجاجية لتلبية هذه المتطلبات. ومع ذلك، فإن الاعتماد على بيانات المواد القياسية غالبًا ما يُوهم بشعور زائف بالأمان أثناء تطوير المشاريع. رؤى من شركة رائدة أفضل مصنع صيني لهياكل أدوات الطاقة PA6 GF30 تكشف الدراسات أن نتائج الاختبارات المعملية غالبًا ما تختلف عن واقع الإنتاج الفعلي. تقيّم قضبان اختبار ISO القياسية المواد في ظل ظروف مثالية وثابتة. في المقابل، تُدخل الأشكال الهندسية المعقدة لهياكل الأدوات الكهربائية مسارات تدفق معقدة، وسماكات جدران متفاوتة، وإجهادات داخلية متبقية. لذلك، قد يفشل بوليمر هندسي يجتاز اختبارات الشد واختبارات إيزود للصدمات في المختبر في اختبارات السقوط الكارثية في المصنع. يتطلب تحقيق موثوقية حقيقية للمكونات النظر إلى ما هو أبعد من مواصفات الراتنج المعزولة، وفهم كيفية تأثير ديناميكيات المعالجة على مورفولوجيا المادة بدءًا من النماذج الأولية وحتى الإنتاج بكميات كبيرة.
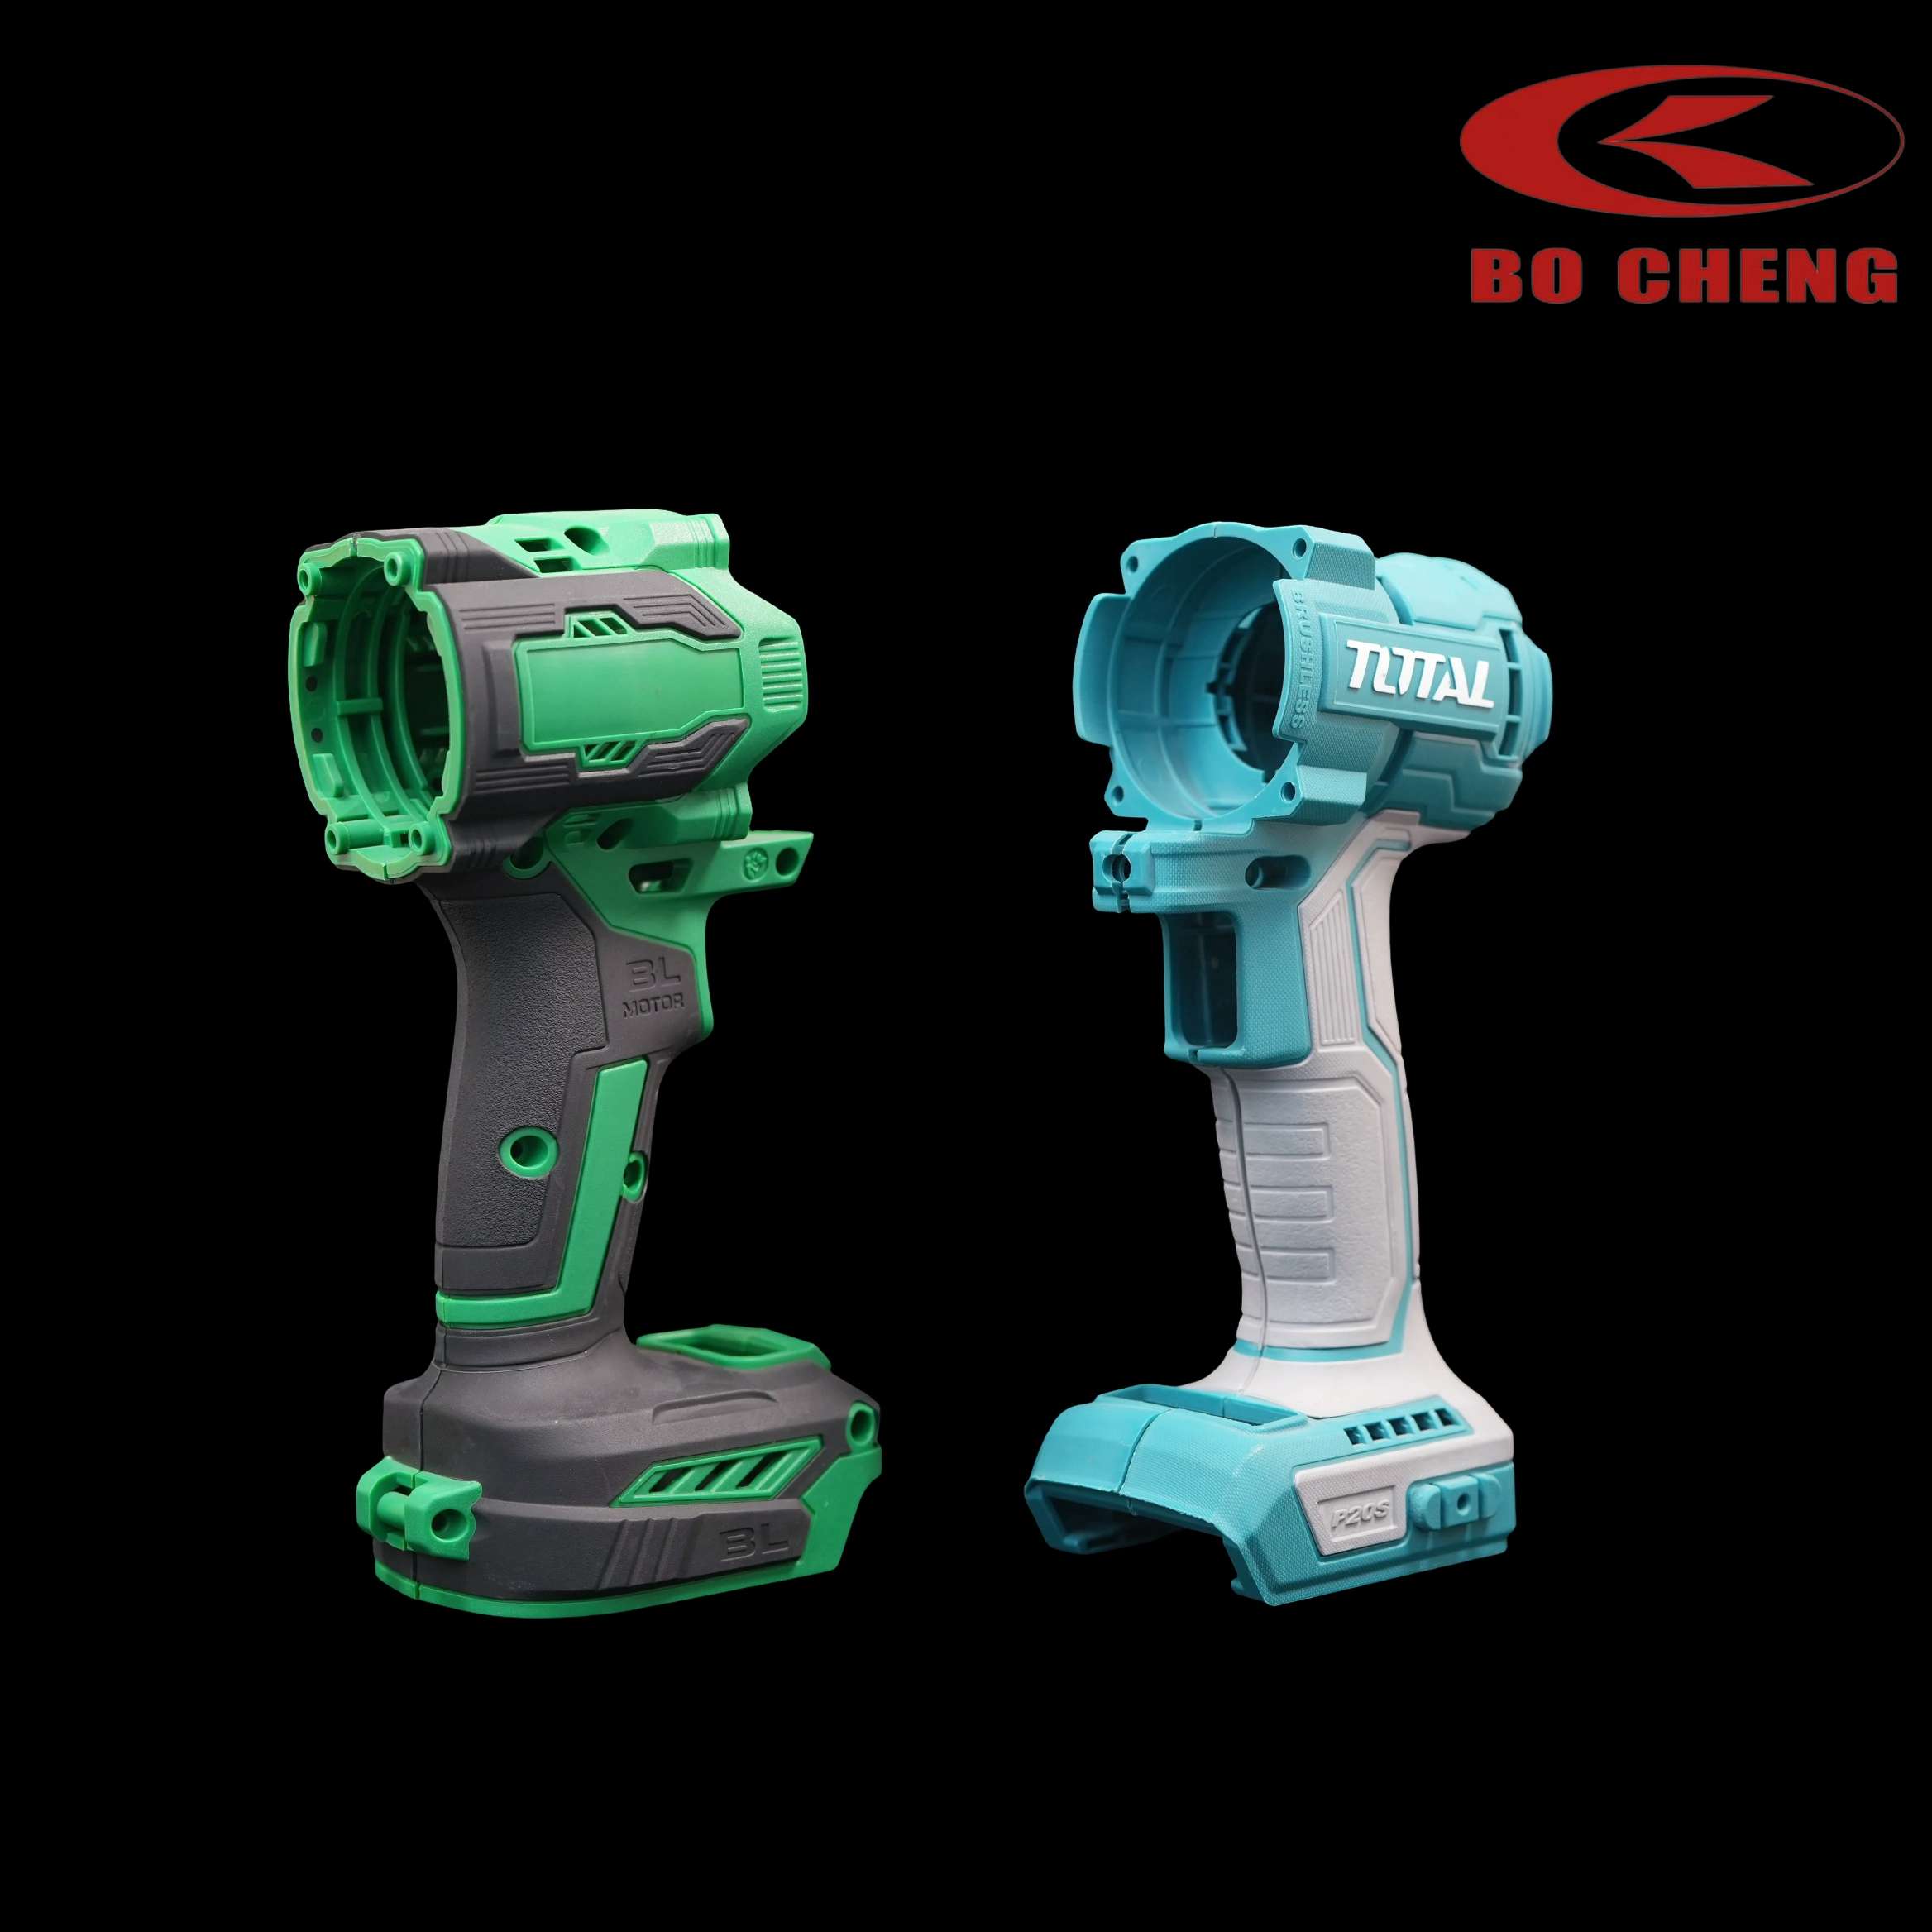
لسد الفجوة بين توقعات المختبر وأداء الإنتاج الضخم، يجب على مهندسي التصنيع تحليل البنية المجهرية الداخلية لأجزاء البولي أميد المقولبة. ثلاثة معايير معالجة حاسمة تحدد بشكل مباشر ما إذا كان مكون PA6 GF30 يفي بمتطلبات المتانة الميدانية.
أولًا، تتحكم درجة حرارة القالب في حركية تبلور مصفوفة البولي أميد. فعندما تُشغّل آلات حقن القوالب القوالب عند درجات حرارة منخفضة للغاية لتقصير أوقات الدورة، تبرد الطبقة الخارجية من البوليمر بسرعة كبيرة. ويؤدي هذا التبريد السريع إلى تكوين غلاف خارجي غير متبلور ذي توتر داخلي عالٍ وترتيب جزيئي منخفض. في المقابل، يسمح الحفاظ على درجة حرارة مرتفعة للقالب لسلاسل البوليمر بالاصطفاف في هياكل بلورية كثيفة ومتجانسة. ويعزز التبلور السليم صلابة السطح، ومقاومة الزحف، والاستقرار الأبعاد، مما يمنع التصدع المبكر للغلاف تحت الأحمال الموضعية.
ثانيًا، يتحكم اتجاه الألياف وديناميكيات خط اللحام في القوة الميكانيكية الاتجاهية. فعندما يتدفق البولي أميد 6 المقوى بالألياف الزجاجية GF30 المنصهر عبر قنوات القالب المعقدة، تصطف ألياف الزجاج الصلبة بالتوازي مع تيار المصهور. وبينما يعزز هذا التوجيه غير المتجانس قوة الشد الطولية، فإنه يجعل المستويات العرضية عرضة للكسر الميكانيكي. علاوة على ذلك، عندما تتقارب جبهتان من المصهور حول الأضلاع الداخلية أو نتوءات البراغي، فإنهما تشكلان خطوط لحام. وإذا انخفضت درجة حرارة المصهور أو ضغط الحقن عند نقاط الالتقاء هذه، فإن ألياف الزجاج تفشل في سد الفجوة. ونتيجة لذلك، تصبح خطوط اللحام نقاط ضعف هيكلية تنكسر بسهولة أثناء الانخفاضات الديناميكية المفاجئة.
ثالثًا، يُحدث امتصاص الرطوبة تغييرًا جذريًا في الخصائص الميكانيكية لمادة البولي أميد 6. ففي حالتها الجافة بعد التشكيل، تُظهر مادة PA6 GF30 أقصى صلابة وقوة شد، لكنها تبقى هشة نسبيًا عند تعرضها لصدمات قوية. ومع مرور الوقت، تتغلغل رطوبة الجو المحيط في مصفوفة البولي أميد، مما يؤدي إلى كسر الروابط الهيدروجينية الداخلية، وتعمل كملدّن طبيعي. تُؤدي عملية تكييف الرطوبة هذه إلى خفض درجة حرارة التحول الزجاجي، مما يُحسّن بشكل ملحوظ امتصاص طاقة الصدمات، بينما يُقلل معامل الانحناء بشكل طفيف. غالبًا ما يؤدي تجاهل توازن الرطوبة بعد التشكيل إلى سوء تفسير المهندسين لنتائج اختبارات مراقبة الجودة الأولية.
تُوضح دراسة حالة هندسية عملية كيف يُساهم تحسين عمليات التصنيع في حل مشكلات الأعطال الهيكلية الواقعية. فقد واجهت إحدى كبرى شركات تصنيع الأدوات الكهربائية تشققات حادة في غلاف الأداة بالقرب من آلية تثبيت البطارية خلال اختبارات ما قبل الإنتاج. استُخدم في غلاف الأداة تركيبة PA6 GF30 القياسية، وأكدت شهادات اعتماد المواد الأولية مطابقتها التامة للمعايير الميكانيكية. ومع ذلك، فقد تشققت وحدات الاختبار باستمرار عند إسقاطها من ارتفاع 1.5 متر على أسطح خرسانية.
بدلاً من التحول الفوري إلى نوع راتنج أغلى ثمناً، أجرى الفريق الهندسي تحليلاً شاملاً للأسباب الجذرية للفشل. وكشف التصوير المجهري للمقاطع العرضية عن تدهور كبير في قص الألياف وتكوّن فراغات دقيقة بالقرب من قسم غلاف البطارية ذي الجدران الرقيقة. وقد ولّدت سرعات الحقن العالية قصاً مفرطاً للصهر، مما أدى إلى تكسير ألياف الزجاج الطويلة إلى أجزاء قصيرة وتقليل كفاءتها في التقوية. بالإضافة إلى ذلك، تسبب التوزيع غير الأمثل لدرجة حرارة القالب في معدلات تبريد غير متساوية عبر أقسام الجدران غير المتماثلة، مما أدى إلى إجهادات التواء داخلية.
نفّذ الفريق الهندسي خطة تصحيحية متعددة المراحل. أولًا، قاموا بتحسين سرعة الحقن لتقليل تآكل الألياف أثناء مرورها عبر البوابة. ثانيًا، عدّلوا قنوات تبريد القالب لتحقيق توازن في درجات حرارة السطح ضمن نطاق مثالي يتراوح بين 85 و95 درجة مئوية. أخيرًا، قاموا بتحسين موقع البوابة لإبعاد نقطة التقاء جبهة الانصهار الرئيسية عن الأضلاع الهيكلية المعرضة للإجهاد العالي. دون تغيير هندسة تجويف القالب أو مواصفات الراتنج المستخدم، أدت هذه التحسينات في العملية إلى زيادة قدرة امتصاص الطاقة للهيكل بأكثر من 40%، مما قضى تمامًا على حالات فشل اختبار السقوط أثناء عمليات الإنتاج بكميات كبيرة.
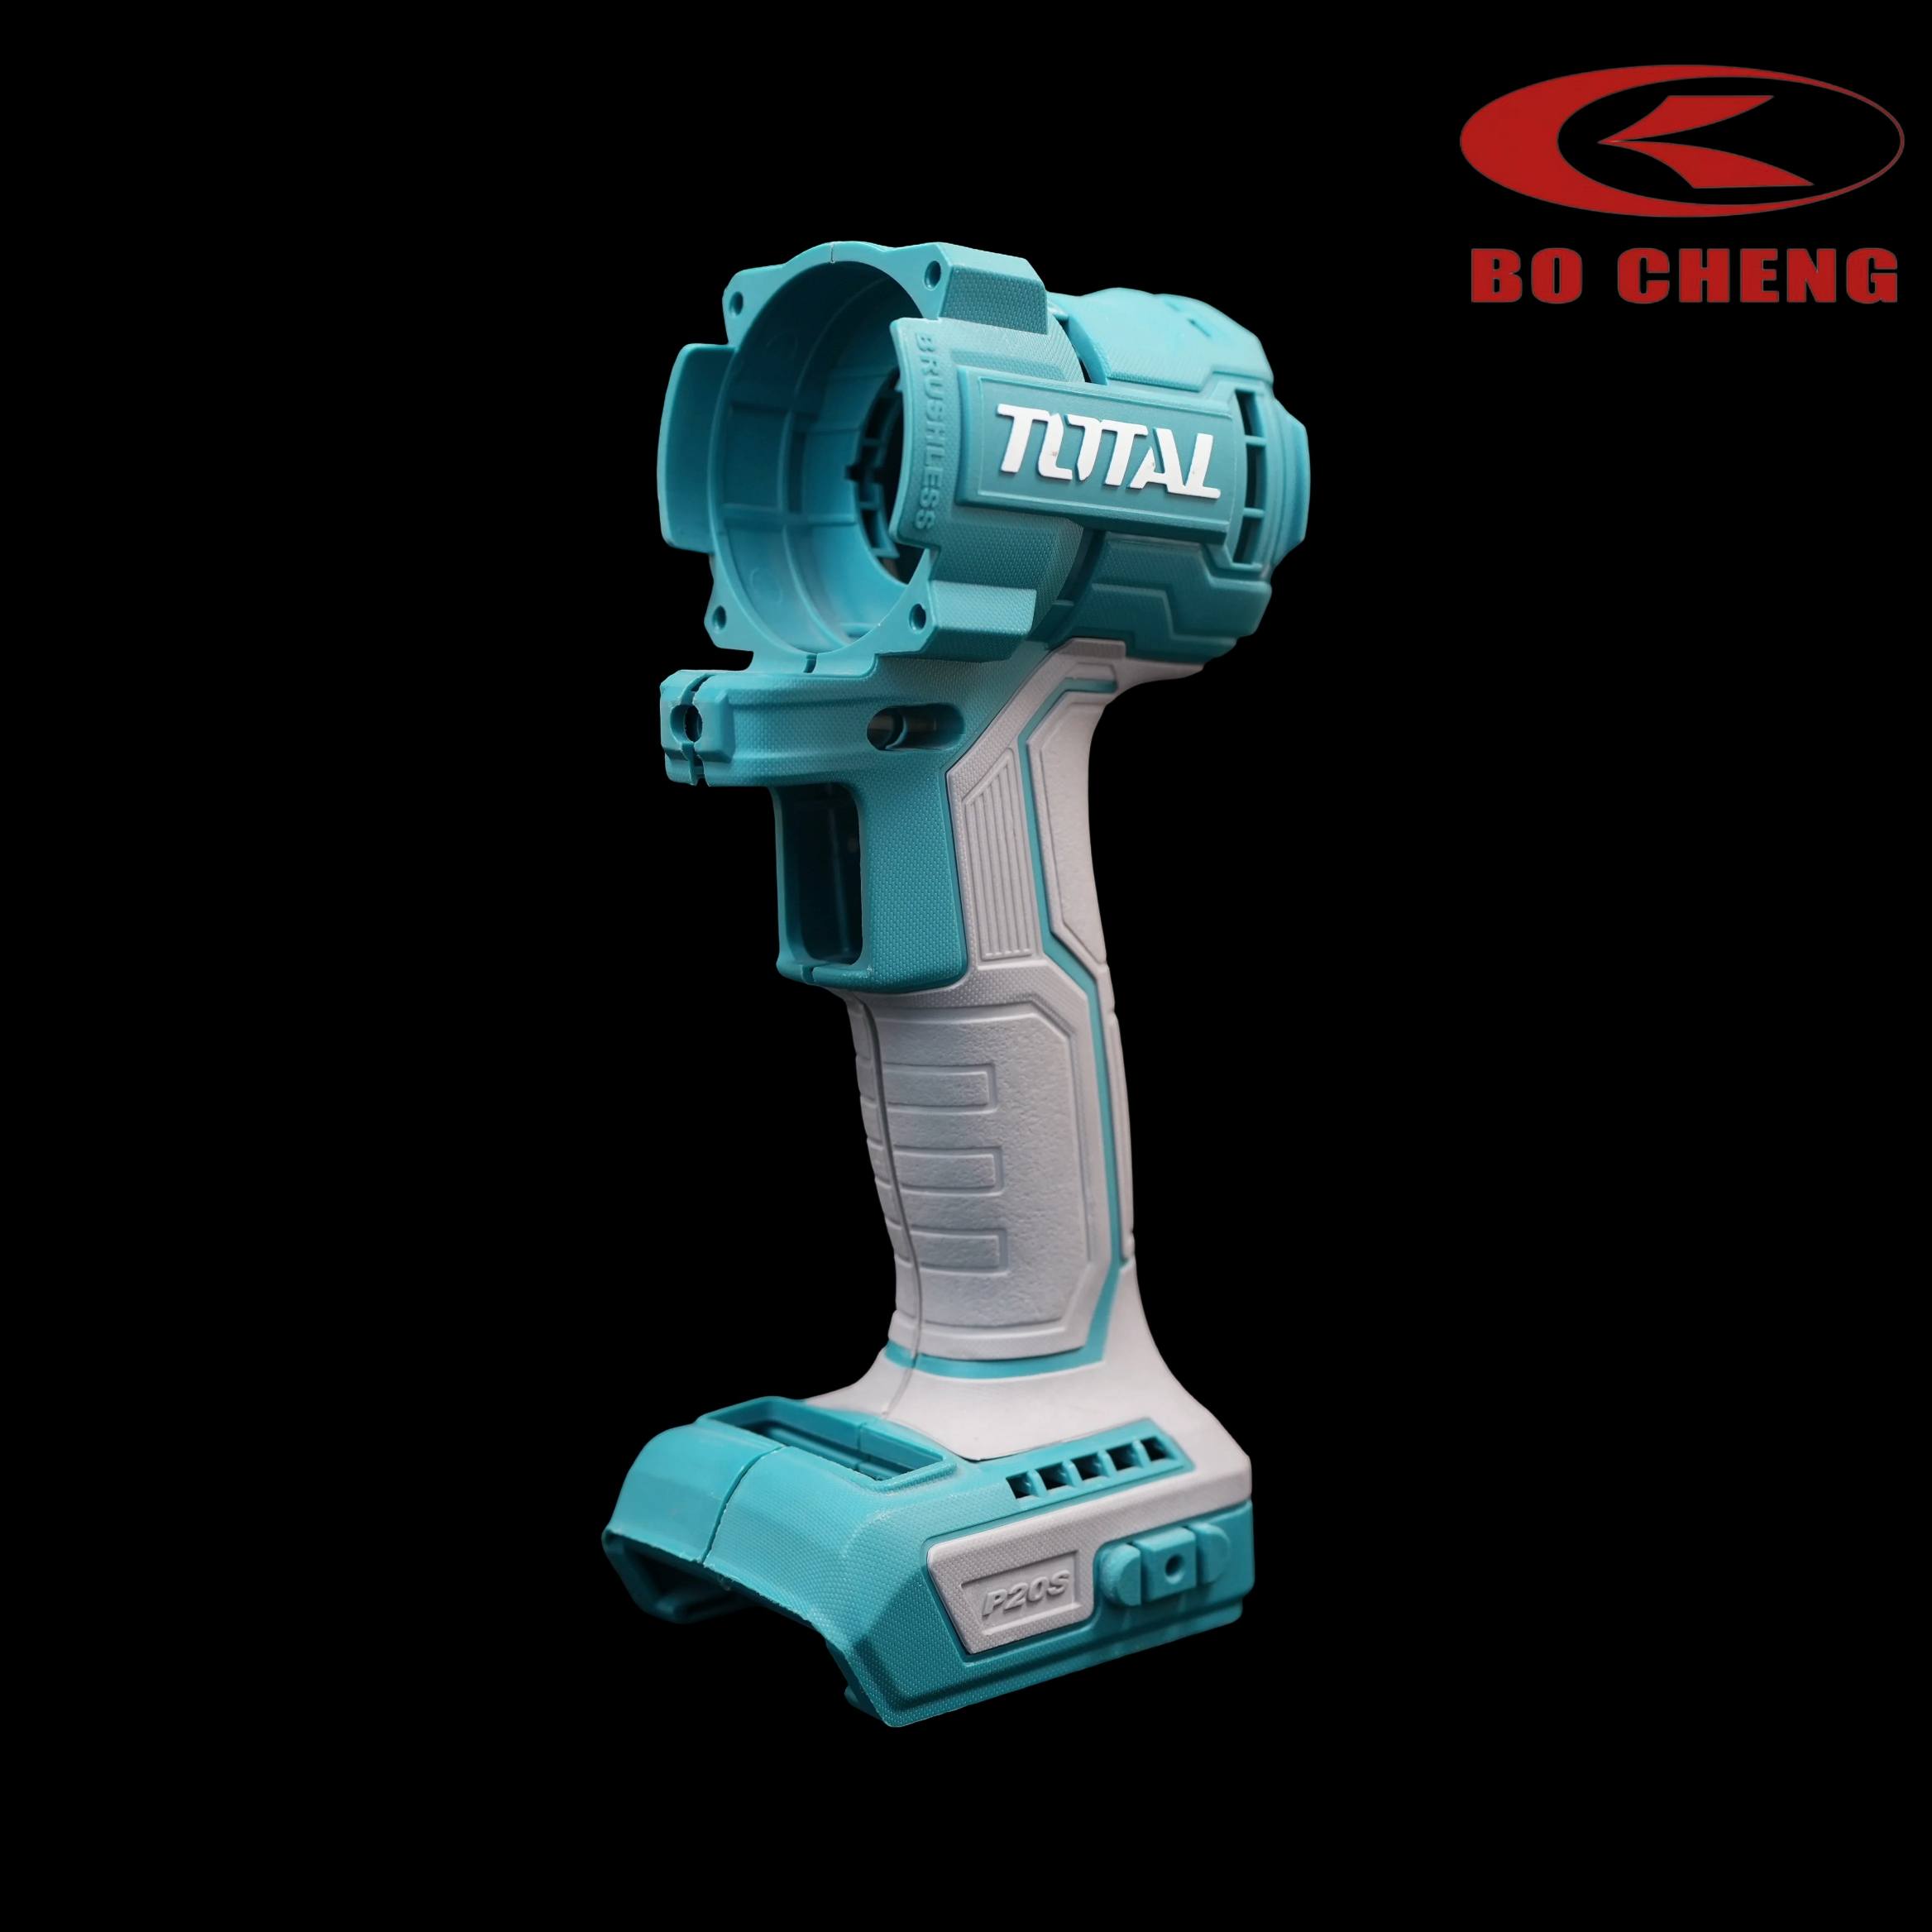
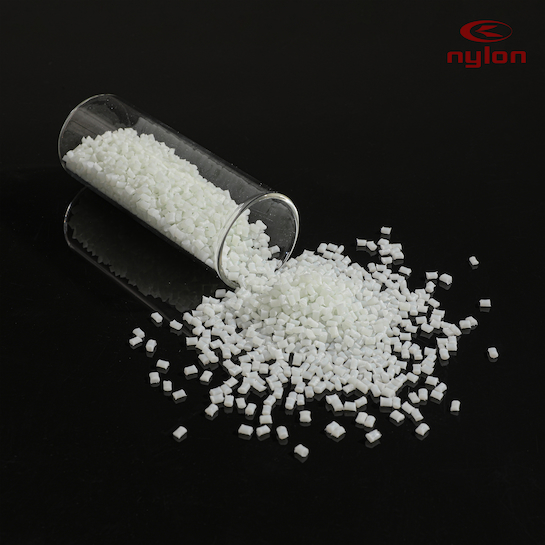
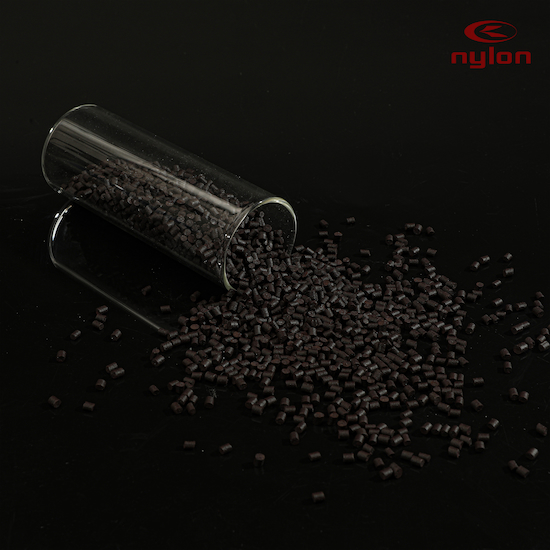
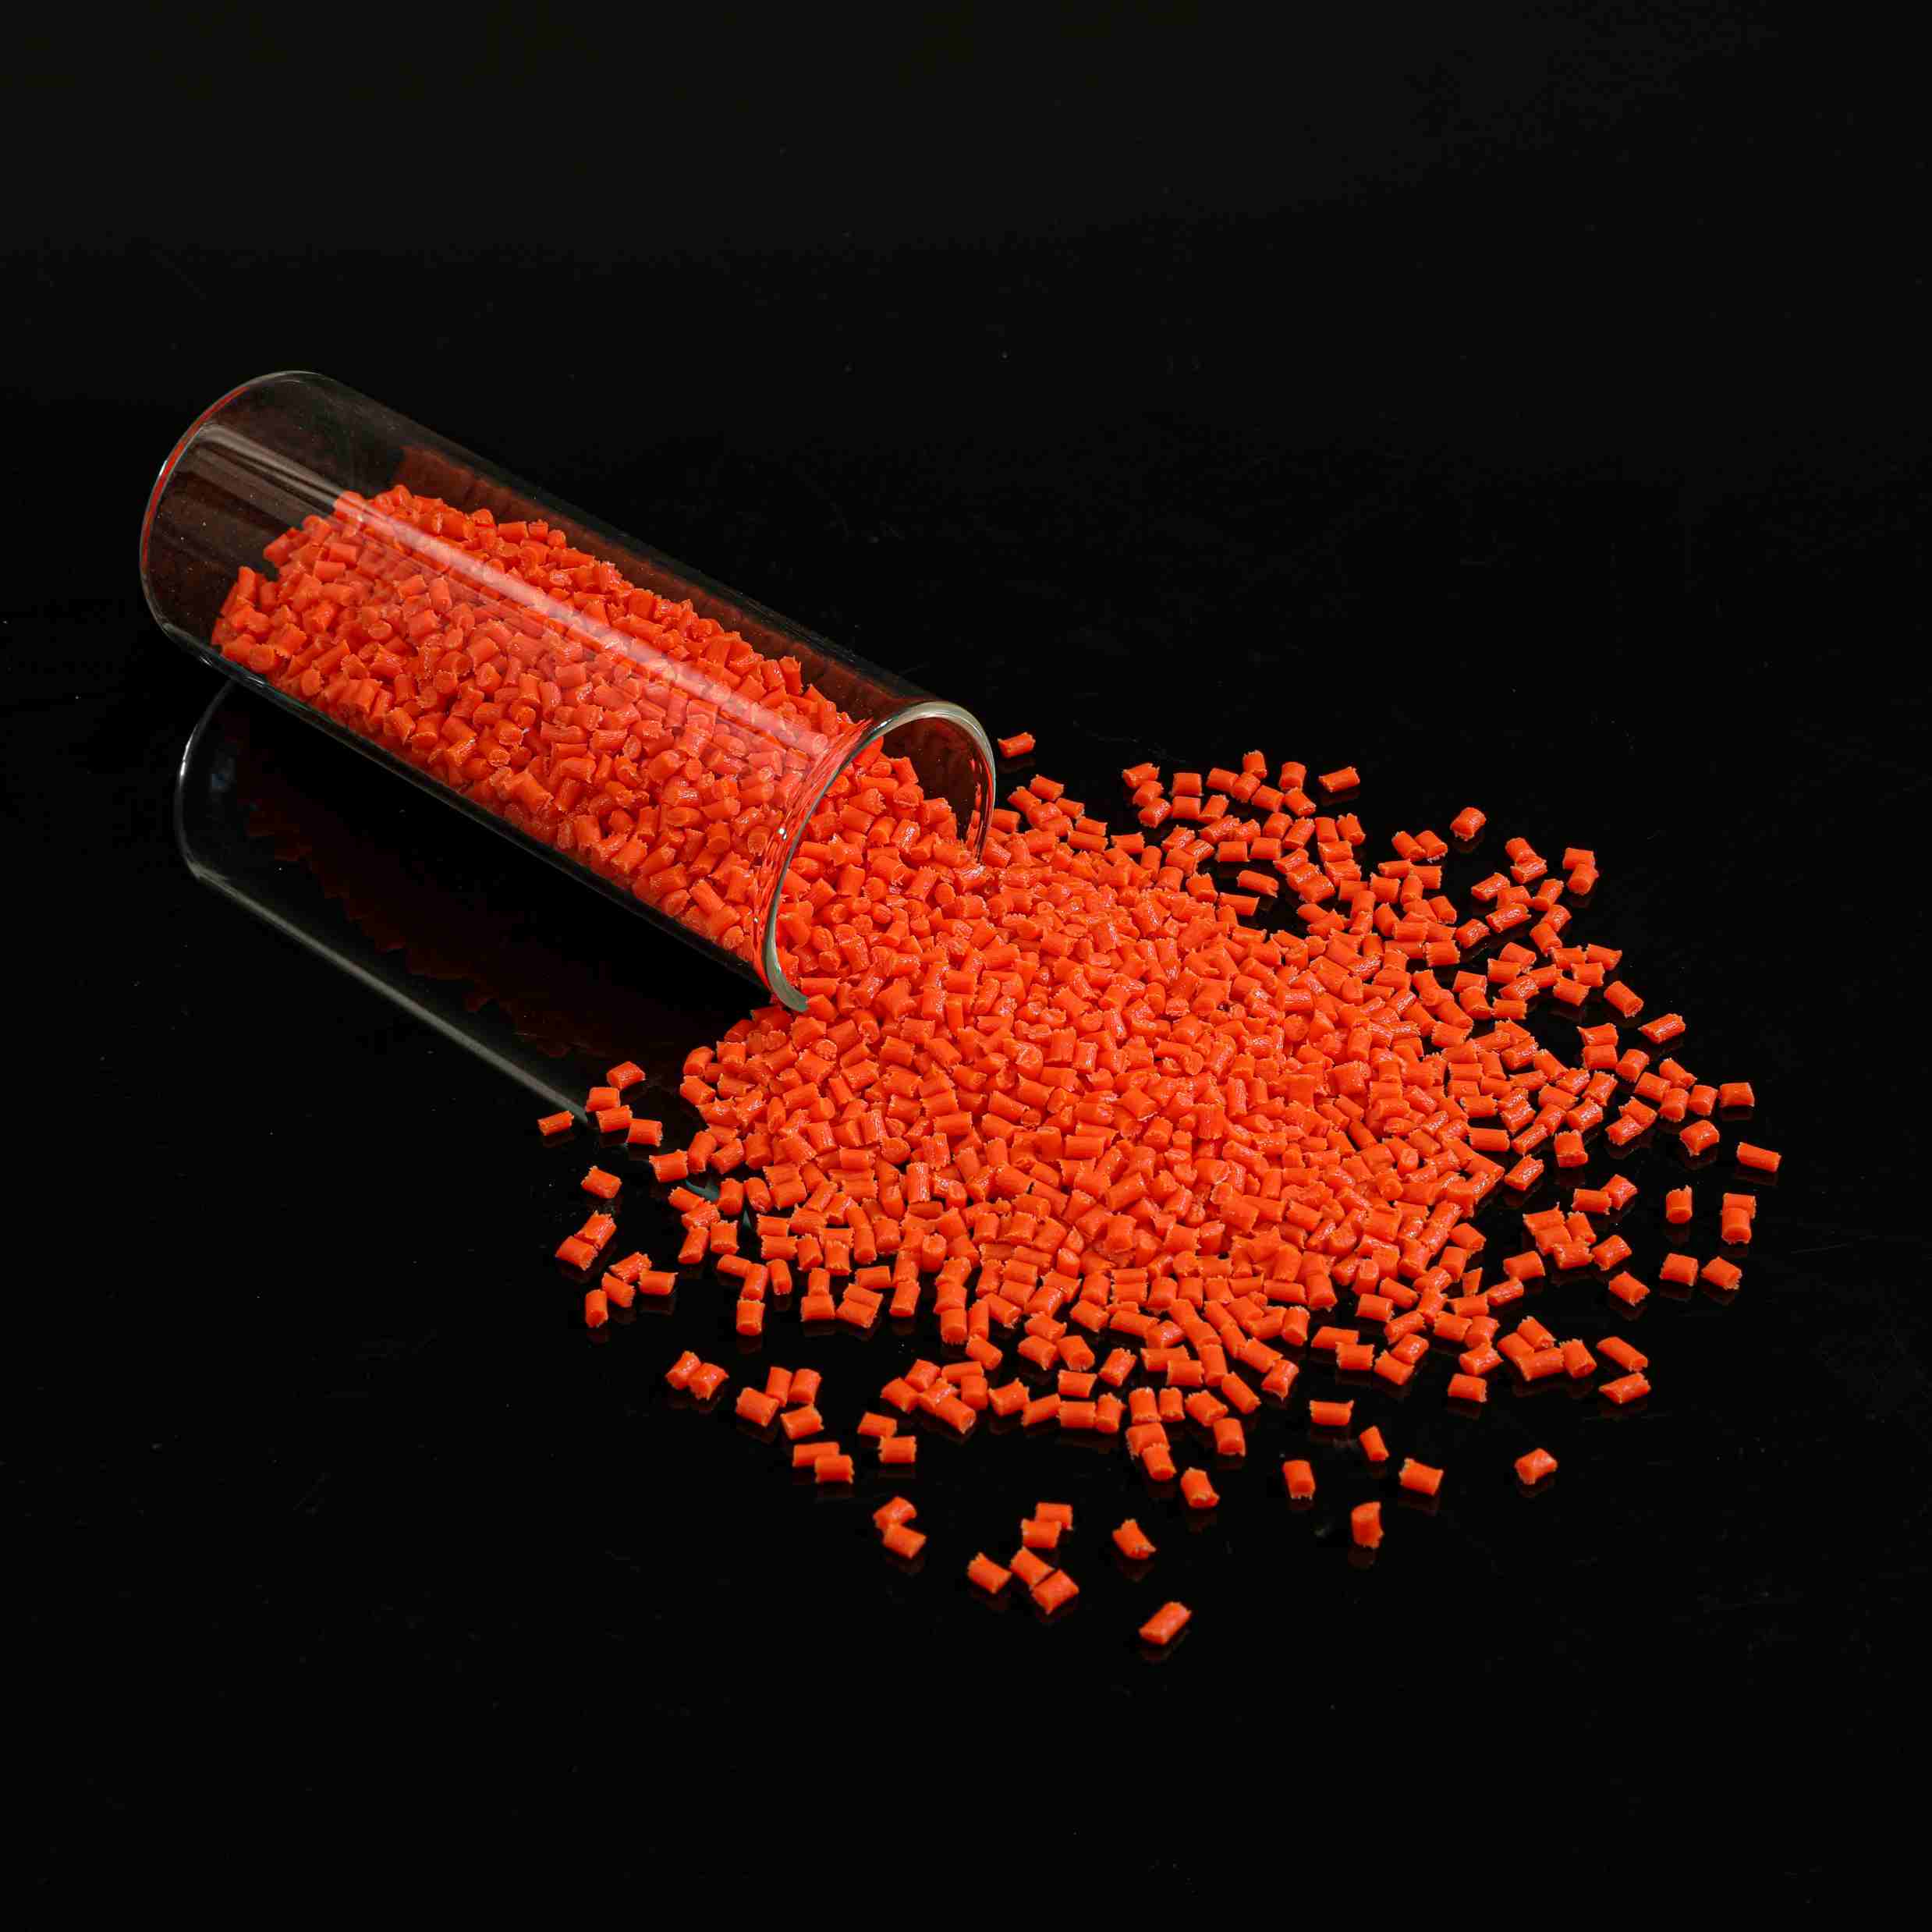
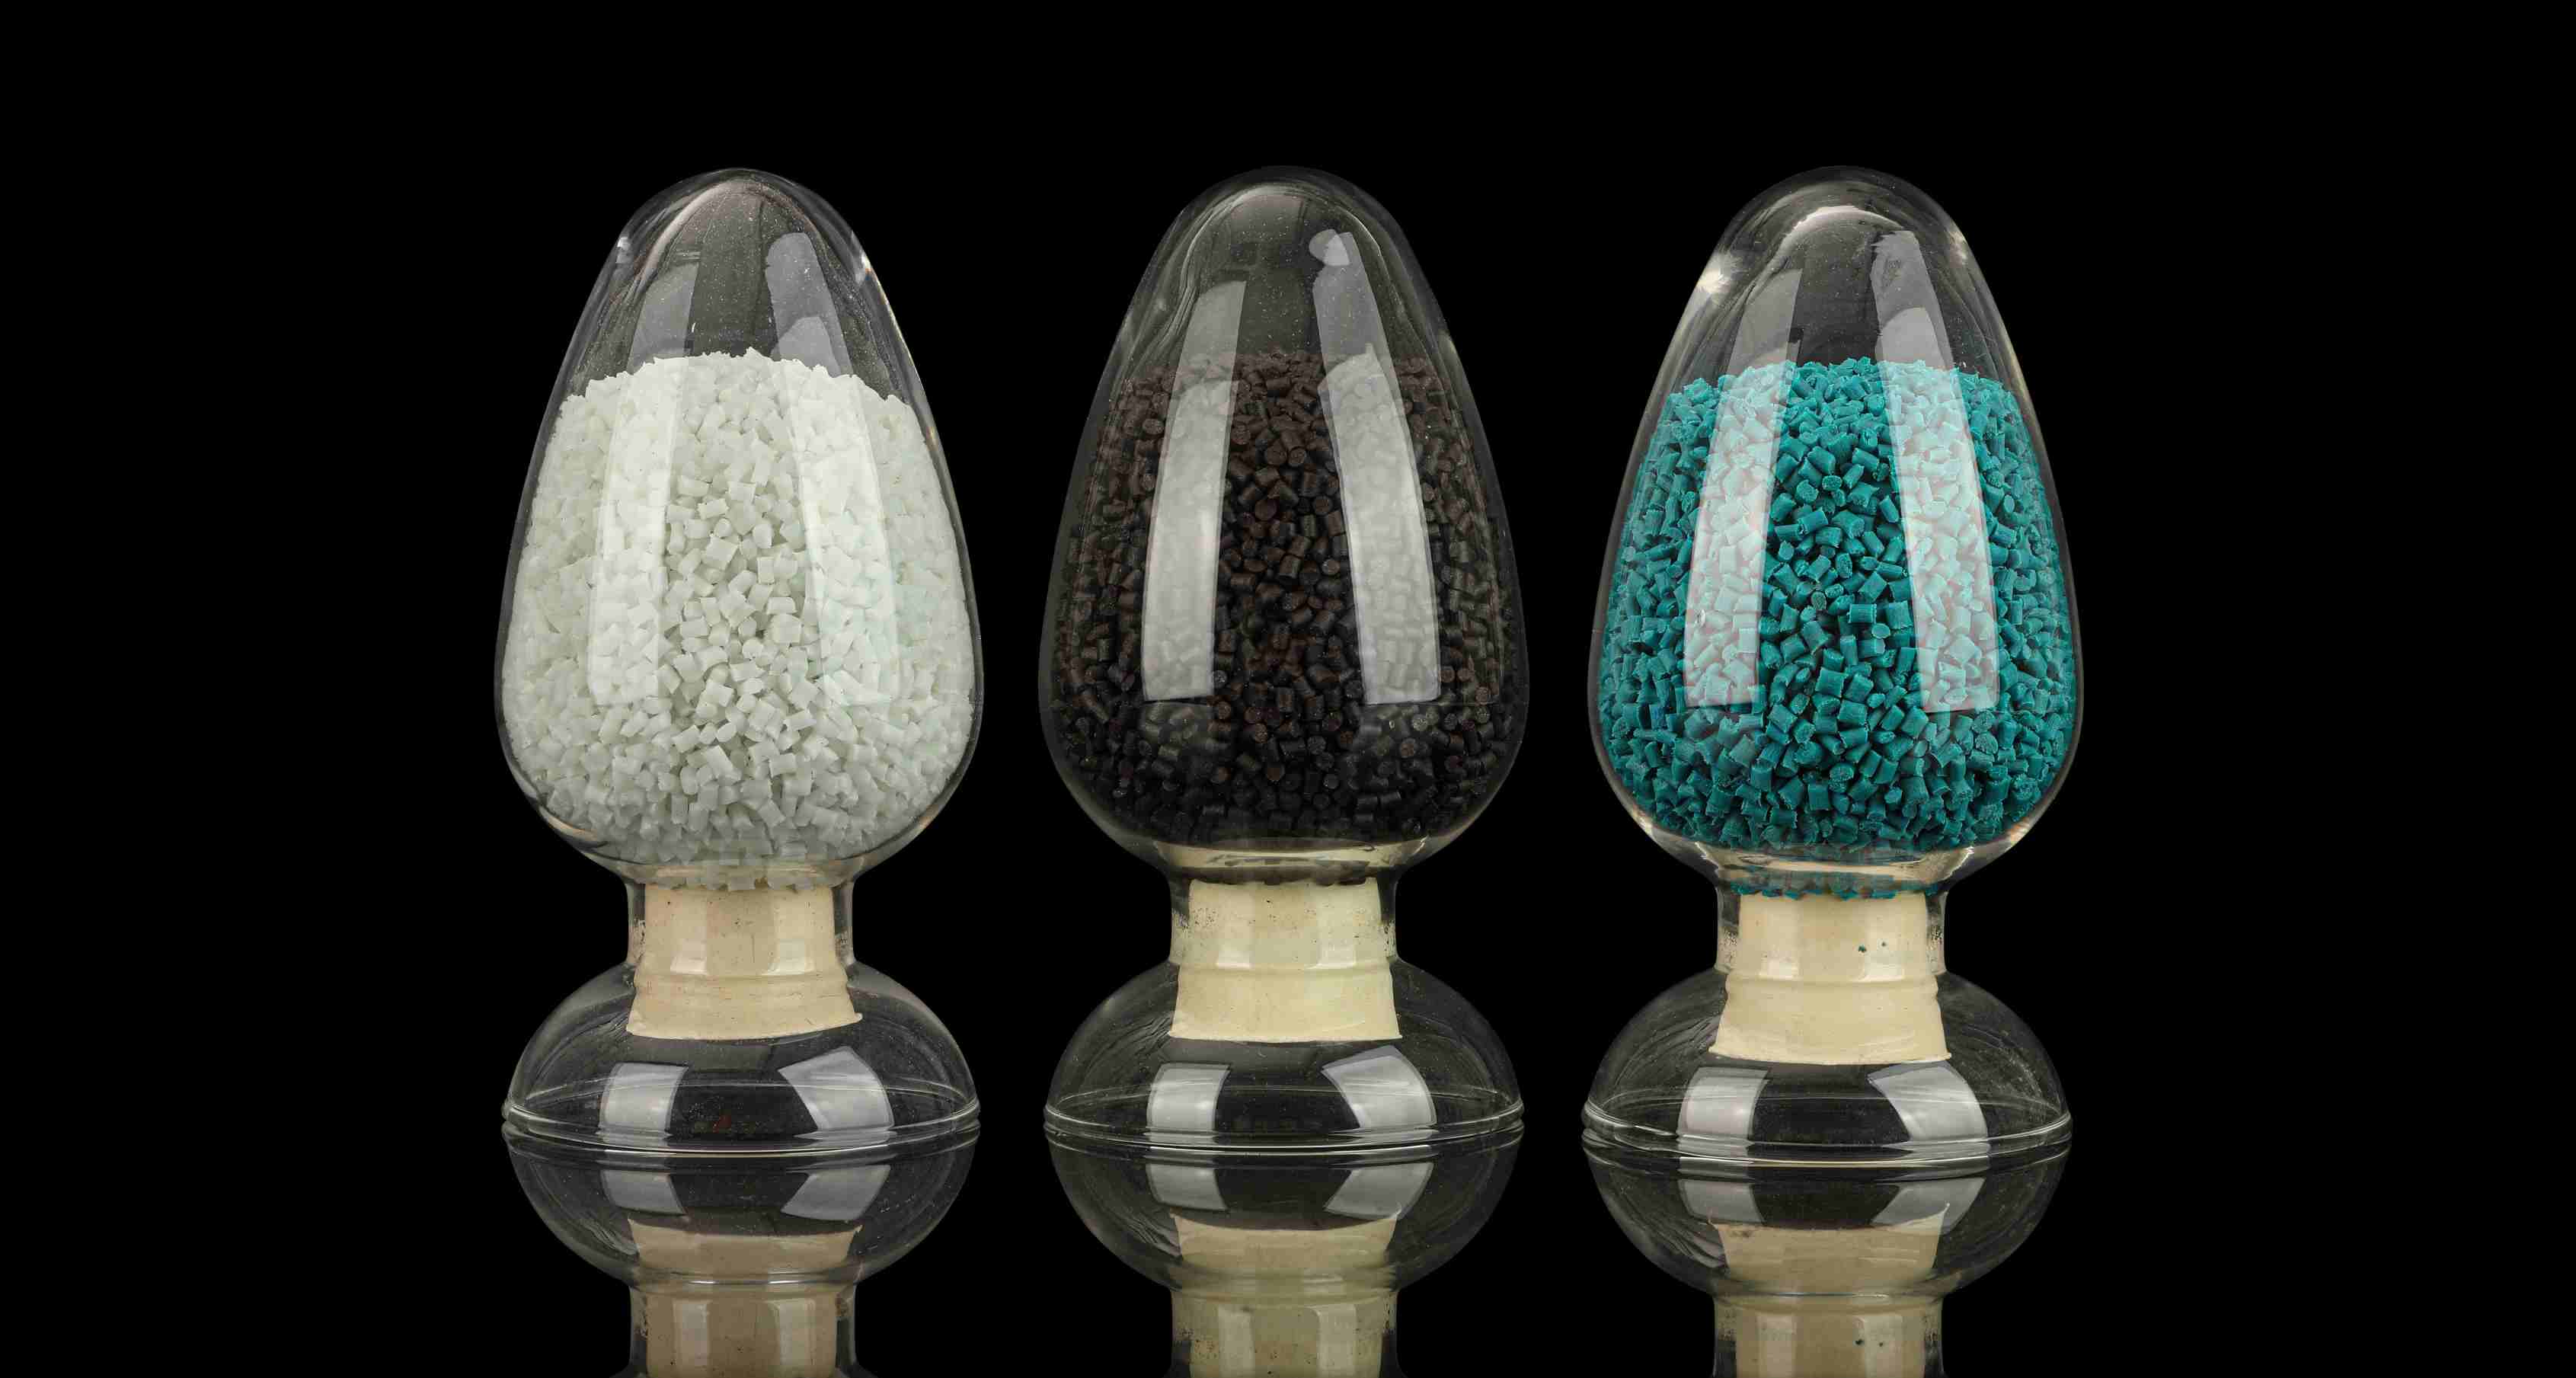
يتطلب حل تحديات التصنيع المعقدة مواد خام مصممة خصيصًا لتناسب نطاقات معالجة واسعة وسلوك انصهار ثابت. ابتكار المواد من BOCHENG (شركة شيامن Bocheng للمواد البلاستيكية المحدودة) تعالج هذه الحلول واقع الإنتاج بشكل مباشر. فمن خلال تحسين توزيع طول سلسلة البوليمر وإضافة عوامل ربط متطورة من الألياف الزجاجية، تُصنّع الشركة مواد PA6 GF30 عالية الأداء، مناسبة للحقن، متوفرة باللونين الطبيعي والأسود. توفر هذه التركيبات سيولة استثنائية في عملية الذوبان، وترابطًا فائقًا بين الألياف والمصفوفة، وأقل قدر من تذبذب اللزوجة بين الدفعات.
علاوة على ذلك، يُدرك الفريق التقني في شركة شيامن بوتشنغ للمواد البلاستيكية المحدودة أن جودة الراتنج العالية لا تُمثل سوى نصف معادلة الموثوقية. تُقدم الشركة دعمًا تقنيًا شاملًا لمصنعي القوالب ومصنعي المعدات الأصلية، بما في ذلك المساعدة في محاكاة تدفق القوالب، ومعايير تحسين العمليات الحرارية، وإرشادات المعالجة بعد الحقن. وإلى جانب أغلفة الأدوات الكهربائية، تدعم هذه الراتنجات الهندسية التطبيقات المُتطلبة. تصنيع قطع غيار السيارات والقطع الصناعية التطبيقات التي لا يمكن التنازل فيها عن السلامة الهيكلية. من خلال الجمع بين كيمياء المواد المصممة خصيصًا والخبرة العملية في المعالجة، تضمن BOCHENG أن تحافظ مكونات العميل على سلامتها الميكانيكية بدءًا من أخذ عينات النموذج الأولي وحتى ملايين دورات الإنتاج.
يتطلب ضمان موثوقية المنتج على المدى الطويل في قطاعات السوق المتطلبة تحولاً في عقلية الشراء والهندسة. لم يعد بإمكان مصنعي المعدات الأصلية تقييم قيمة المواد الخام بالاعتماد فقط على سعر الوحدة للكيلوغرام أو مقاييس بيانات المصنع الثابتة. بدلاً من ذلك، يركز أصحاب العلامات التجارية الناجحة على كفاءة الإنتاج الإجمالية، واتساق عمليات التصنيع، وأداء الأجزاء في ظروف التشغيل الفعلية تحت ضغط ديناميكي.
يُسهم التعاون التقني الوثيق بين مُصنّعي المواد المركبة، ومُصممي الأدوات، ومرافق قولبة الحقن في المراحل المبكرة من دورة تطوير المنتج في الحد من تكاليف تعديلات التصميم. فعندما يُقدّم مُصنّعو المواد المركبة بيانات دقيقة عن خصائص انسياب المادة المنصهرة ودعمًا في عمليات التصنيع، يُمكن لمُصنّعي القوالب التخلص من تركيزات الإجهاد الداخلي، وتحسين توجيه الألياف، والتحكم بفعالية في ترطيب المادة.
في نهاية المطاف، يُمكّن إتقان التفاعل بين تركيب المواد ومعايير التشكيل المصنّعين من إنتاج هياكل أدوات كهربائية أخف وزنًا وأكثر متانة وأمانًا. ومن خلال شهادات نظام إدارة الجودة الصارمة وتقنية التركيب المتخصصة، يُساعد شركاء المواد المتقدمة العلامات التجارية العالمية على تجاوز عقبات الإنتاج الضخم وتحقيق ميزة تنافسية في الأسواق العالمية.
للاطلاع على أنواع مواد PA6 GF30 المتخصصة والدعم الهندسي التقني، تفضل بزيارة https://www.pa6-pa66.com/.